


V košarici ni izdelkov.
Varjenje z elektrodo: MMA postopek korak za korakom
Uspešno varjenje z elektrodo temelji na povsem čistem spoju, dobrem stiku klešč za maso, pravilni izbiri polaritete in toku, kratkem stabilnem obloku, ustreznem kotu dodajnega materiala ter enakomerni hitrosti vodenja. Z nekaj tehničnega znanja in vaje postane ta metoda ena najbolj prilagodljivih in zanesljivih rešitev za spajanje kovin, primerna tako za domačo delavnico kot za delo na terenu. Bralci, ki se prvič srečujejo s to nalogo, se pogosto sprašujejo o pravilni tehniki, vendar sam postopek ni pretirano zapleten, če se dosledno držite osnovnih pravil. Ta članek pojasnjuje celoten postopek izvedbe zvara, podrobnejše tehnične specifikacije o samem dodajnem materialu pa si lahko preberete v našem vodniku za izbiro elektrod.
Hitre povezave
Kaj potrebujem za začetek varjenja z elektrodo?
Za uspešen začetek ročnega obločnega varjenja potrebujete inverter ali transformator, ustrezne oplaščene elektrode, povsem suh in očiščen obdelovanec, močne klešče za maso ter popolno osebno varovalno opremo, ki vključuje namensko masko, negorljive rokavice in oblačila.
Kako poteka varjenje z elektrodo?
Ročno obločno varjenje (pogosto imenovano MMA varjenje) je termični postopek, pri katerem močan električni tok ustvari oblok med oplaščenim kovinskim jedrom in obdelovancem, kar povzroči taljenje obeh materialov. Oplaščje se pri tem sežiga in tvori zaščitni plin, ki izpodriva kisik iz okolice ter s tem preprečuje oksidacijo vroče taline. Nastala talina se po ohlajanju združi v trden zvar. Metoda ostaja priljubljena zaradi izjemne prenosljivosti opreme in sposobnosti ustvarjanja visoko nosilnih spojev tudi zunaj strogo nadzorovanih pogojev.
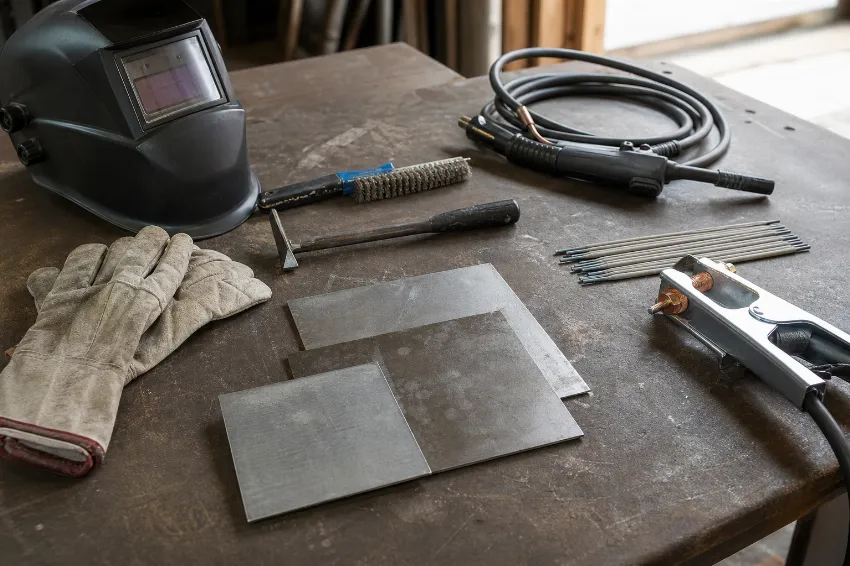
Tehnologija zahteva sorazmerno malo dodatne opreme, vseeno pa obstaja nabor orodij, brez katerih zvara ni mogoče kakovostno zaključiti. Strokovna organizacija TWI med bistveno opremo za MMA varjenje uvršča vir toka, držalo z vodniki, zaščito varilca in odsesovanje dima; za čiščenje spoja in zvara navaja žično ščetko ter kladivo za žlindro (Vir: TWI). Pri nakupu opreme je bistveno, da izberete zanesljive varilni aparate, ki zagotavljajo stabilno napetost in olajšajo vzpostavitev prvega stika.
Kaj pripraviti pred začetkom MMA varjenja
Temeljita priprava delovnega prostora in same kovine predstavlja več kot polovico uspeha pri izdelavi trajnega spoja. Preden vklopite aparat, si vzemite čas za natančno pozicioniranje elementov.
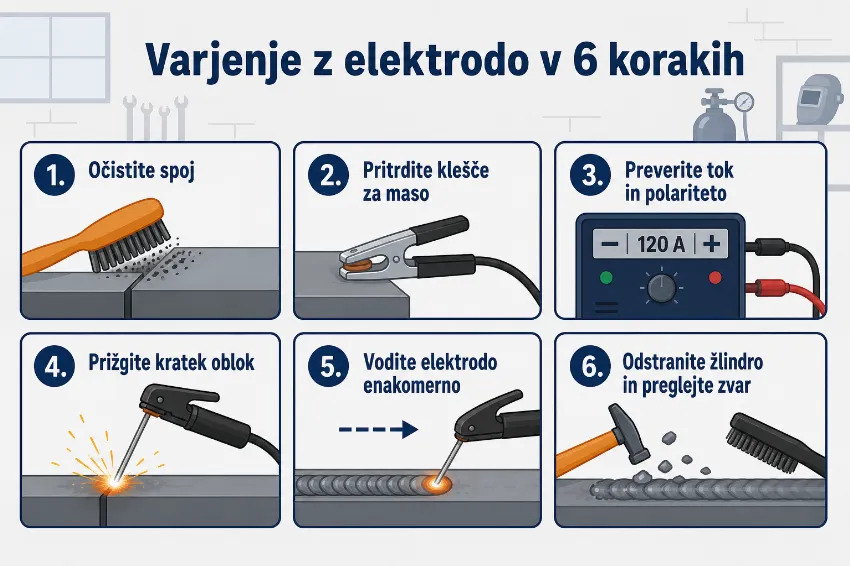
Očistite spoj in pravilno pritrdite klešče za maso
Osnovni material mora biti pred začetkom dela obvezno očiščen rje, barve, cinka in maščob. Za čiščenje uporabite kotni brusilnik z lamelno ploščo ali žično krtačo in kovino zbrusite do svetlega sijaja. To pravilo stroge čistoče velja v večini primerov, razen kadar v specifičnih industrijskih aplikacijah uporabljajo nekatere celulozne elektrode za globok prevar na starejših ceveh, ki prenesejo nekaj površinske nečistoče. Za običajno domačo uporabo pa vedno zahtevamo čisto površino.
Ameriški inštitut Miller pet ključnih elementov tehnike povzema kot nastavitev toka, dolžino obloka, kot elektrode, način vodenja in hitrost pomika; svetuje tudi čisto mesto za priklop klešč za maso (Vir: Miller Electric). Klešče za maso vedno pritrdite neposredno na obdelovanec in čim bližje mestu spajanja, da preprečite padce napetosti v tokokrogu.
Izberite elektrodo ter preverite tok in polariteto
Za delo doma ali v manjši delavnici se zaradi preprostejšega obloka in estetskega zvara najpogosteje uporabljajo rutilne elektrode za varjenje. V naših stalnih prodajalnah po Sloveniji redno svetujemo izbiro rutilnih dodajnih materialov za jeklo in nerjaveče kovine, in sicer v standardnih premerih 1,6, 2,0, 2,5 ter 3,2 mm.
Nastavitev aparata začnite pri amperaži, ki jo navaja proizvajalec na embalaži vašega izbranega paketa. Pri naših strankah pogosto opažamo, da napačno preberejo polariteto – rutilna oplaščja običajno zahtevajo priklop na negativni pol (minus), vendar vedno preverite specifična navodila proizvajalca. Izbran varilni tok najprej preizkusite na odpadnem kosu enake debeline, da se izognete napakam na končnem izdelku.
Kako prižgati in vzdrževati stabilen oblok?
Vžig obloka se izvede s hitrim mehanskim stikom med kovinskim jedrom in obdelovancem. Ko se tokokrog sklene in jedro odmaknemo, preskoči iskra, ki nato preide v močan in neprekinjen vir toplote.
Dva načina vžiga obloka
Za vzpostavitev stika obstajata dve uveljavljeni metodi:
- Vžig z rahlim potegom: Tehnika spominja na prižiganje vžigalice. Konico pod rahlim kotom potegnete po površini in jo takoj, ko preskoči iskra, nekoliko dvignete ter vrnete na začetno točko zvara.
- Vžig s kratkim dotikom: Konico usmerite pravokotno navzdol, na hitro udarite po kovini in jo nemudoma dvignete za nekaj milimetrov, da se oblok stabilizira.
Ne glede na izbrano metodo vedno strogo upoštevajte navodila vašega aparata in priporočila proizvajalca oplaščenega materiala.
Kot elektrode in dolžina obloka
Pravilen kot znaša med 15 in 20 stopinj glede na vertikalo, vedno v smeri vlečenja zvara (t.i. “drag” tehnika). Ta kot omogoča optimalno prodiranje plinov in preprečuje, da bi se nečistoče ujele v tekočo kovino. Dolžina obloka – razdalja med konico in obdelovancem – naj ostane ves čas enaka premeru jedra (na primer pri 2,5 mm debeli palici naj bo oblok dolg približno 2,5 milimetra).
Hitrost vodenja in spremljanje taline
Med pomikanjem ne glejte neposredno v slepečo svetlobo, temveč opazujte tekočo talino tik za oblokom. Če je hitrost prava, bo talina okrogla in enakomerno razporejena. Prehiter pomik ustvari ozek in grebenast zvar s slabim prevarom, prepočasen pomik pa povzroči pretirano nalaganje materiala in prekomeren vnos toplote v kovino.
Varjenje z elektrodo korak za korakom
Sistematičen pristop vam omogoča, da se popolnoma osredotočite na vodenje obloka, kar se neposredno odraža v lepšem in močnejšem stiku.
Začetek, vodenje in zaključek zvara
Postopek izvedite v enem enakomernem potegu:
- Oblok prižgite pol centimetra pred predvidenim začetkom stika, ga povlecite nazaj na začetno točko in počakajte delček sekunde, da se ustvari ustrezna kaplja taline.
- Nadaljujte pomik z zvezno hitrostjo in mirno roko, pri čemer ves čas ohranjajte nespremenjen kot.
- Ko prispete do konca spoja, ne odmaknite konice nenadoma. Naredite rahel krožni gib ali se vrnite za milimeter nazaj, da zapolnite končni krater, nato pa odločno prekinite oblok.
Odstranjevanje žlindre in pregled zvara
Žlindra je zaščitna plast ohlajenih nekovinskih snovi na površini zvara, ki nastane iz stopljenega oplaščja elektrode. Njeno temeljno poslanstvo je zaščita vroče kovine pred škodljivo oksidacijo in prehitrim ohlajanjem med postopkom strjevanja.
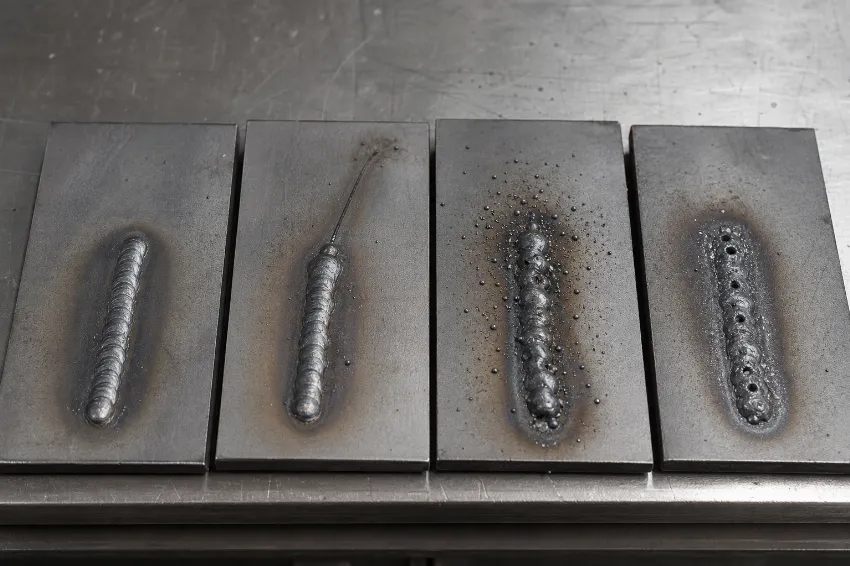
Po zaključku potega obvezno počakajte, da se zvar naravno ohladi in izgubi rdečo barvo. Šele takrat uporabite namensko orodje, kot je ščetka s kladivom za varjenje, in nežno odbijte trdno plast. Sledi močno krtačenje z žično ščetko, ki razkrije končni videz spoja. Pravilen zvar ima enakomerne luskaste vzorce in ravne robove brez vdolbin.
Zakaj se elektroda lepi ali zvar postane porozen?
Tudi ob najboljši volji lahko pride do napak v zvaru, vendar jih z razumevanjem vzrokov hitro odpravimo. Elektroda se najpogosteje prilepi na kovino zaradi premajhne amperaže, do poroznosti zvara pa pride ob prisotnosti vlage.
| Znak (Napaka) | Verjetni vzrok | Popravek |
|---|---|---|
| Lepljenje elektrode ob vžigu | Prenizek varilni tok ali prepočasen odmik po dotiku. | Povečajte tok za 5 do 10 amperov in hitreje vzpostavite razdaljo obloka. |
| Nestabilen in prekinjajoč oblok | Predolg oblok, slab stik na masi ali napačna polariteta. | Približajte jedro obdelovancu, očistite mesto za maso in preverite pole aparata. |
| Pretirano brizganje isker in kapljic | Previsok varilni tok ali predolg oblok. | Zmanjšajte amperažo in skrajšajte razdaljo med konico ter kovino. |
| Poroznost (luknjice v zvaru) | Vlažno oplaščje, umazan material ali premočan veter. | Zamenjajte in ustrezno shranjujte material, natančno zbrusite spoj ter zaščitite prostor pred prepihom. |
| Pomanjkljivo zlitje in ozek greben | Prehiter pomik ali premajhen varilni tok. | Upočasnite hitrost vodenja in nekoliko zvišajte amperažo. |
| Preboj tanke pločevine | Previsok vnos toplote, prepočasen pomik ali prevelik premer jedra. | Zmanjšajte tok, uporabite tanjšo palico (npr. 1,6 mm) in varite v kratkih presledkih. |
Prenizek tok, predolg oblok in slab stik mase
Kadar je delovna napetost prenizka, se jedro ne uspe staliti dovolj hitro in se mehansko prilepi na podlago. Podobne težave povzroča predolg oblok, ki postane nestabilen, potuje levo in desno ter oddaja spremenljiv zvok namesto enakomernega prasketanja. Izjemno pomembno vlogo pri stabilnosti odigra masni kabel, saj kakršenkoli upor na stiku (zaradi barve ali rje) povzroči nihanje toka med procesom.
Umazan material, vlaga in nepravilen tempo
Površinska rja in olje se med segrevanjem pretvorita v pline, ki ostanejo ujeti pod ohlajeno žlindro, kar neizogibno privede do poroznosti zvara. Vlaga v oplaščju predstavlja še večjo težavo, saj uniči kemično sestavo zaščitne atmosfere. Izkušeni domači mojstri vedo, da je treba ritem vedno prilagoditi debelini materiala in dogajanju v talini, saj nepravilen tempo povzroča vizualno in strukturno pomanjkljive spoje.
Kako variti tanko pločevino in nerjaveče jeklo?
Tanko pločevino zahteva izjemno previdnost, saj univerzalne absolutne vrednosti za popoln rezultat ne obstajajo. Zaradi velike nevarnosti preboja uporabite najmanjši mogoči premer elektrode in postopek izvajajte v obliki kratkih, nekajcentimetrskih zvarov. Po vsakem prehodu počakajte, da se pločevina nekoliko ohladi, s čimer aktivno nadzorujete vnos toplote v osnovni material.
Obdelava nerjavečega jekla (inoxa) zahteva uporabo rutilnih elektrod s specifično sestavo, ki preprečuje pojav rje na zvaru. Temeljno pravilo pri inoxu je stroga ločitev orodja. Za čiščenje spojev in odstranjevanje oblog uporabljajte izključno namensko inox žično krtačo in rezalne plošče, s katerimi se prej niste dotikali navadnega železa. Tudi najmanjša kontaminacija z delci običajnega jekla bo na nerjavečem obdelovancu hitro povzročila korozijo.
Varnost pri MMA varjenju
Varnostni ukrepi ščitijo tako izvajalca kot okolico pred hudimi poškodbami. Najnovejše industrijske smernice v letu 2024 vse več pozornosti posvečajo kakovosti zraka v delavnicah.
NIOSH navaja, da pri varjenju nastajajo plinasti in aerosolni stranski produkti ter da dokazi kažejo 40-odstotno povečanje relativnega tveganja za pljučnega raka pri varilcih (Vir: NIOSH). Učinkovito prezračevanje ali odsesovanje je zato ključno. Prostor naj bo povsem suh, brez prisotnosti gorljivih snovi in papirja v bližini isker. Redno pregledujte izolacijo na kablih. Pred začetkom dela obvezno preverite varilni pribor in si nadenite ustrezne usnjene rokavice ter avtomatsko ali klasično masko. Širok nabor certificirane opreme za osebno zaščito redno ponujamo v kategoriji zaščitne opreme in rokavic.
Povzetek
Ročno obločno varjenje je zanesljiva in močna tehnologija spajanja kovin, če dosledno upoštevate tehnološka navodila o pripravi materiala, nastavitvah toka ter varnosti pri delu. Zlato pravilo ostaja preizkušanje vseh parametrov na odpadnem kosu, preden začnete obdelovati končni izdelek. Bralcem priporočamo, da opremo izberejo na podlagi materiala in tehničnih podatkov proizvajalca. Za popolno opremljenost vaše delavnice z zanesljivo tehnologijo, ki ponuja odlično razmerje med ceno in kakovostjo, preverite našo ponudbo preverjenih rutilnih elektrod, zmogljivih varilnih aparatov ter celovite zaščitne opreme.
Pogosta vprašanja
Zakaj nova elektroda noče prižgati obloka?
Najpogostejši razlogi so umazan stik na mestu klešč za maso, poškodovana ali izjemno vlažna ovojnica ali pa barva neposredno na mestu vžiga. Vedno poskrbite za svetlo zbrušen kontakt in čist obdelovanec.
Kako vem, ali je izbran varilni tok pravilen?
Pri ustreznem toku oblok ustvarja enakomeren, prasketajoč zvok (podoben cvrtju slanine), talina se lepo razliva in ne povzroča pretiranega brizganja v okolico.
Ali lahko MMA varjenje izvajam zunaj v vetru?
Da, prednost oplaščene palice je ravno v tem, da razpadajoče oplaščje samo tvori zaščitni plin in žlindro, ki sta precej bolj odporna na zunanje vetrovne vplive v primerjavi s postopki varjenja v zaščitni atmosferi iz jeklenk (MIG/MAG ali TIG). Kljub temu priporočamo zaščito pred močnimi sunki vetra. Če želite namesto oplaščenih palic uporabljati neprekinjeno podajanje žice brez plinske jeklenke, si oglejte tudi varjenje brez plina s samozaščitno polnjeno žico.
