


V košarici ni izdelkov.
TIG varjenje: postopek, nastavitve in pravilna tehnika
TIG varjenje je obločni varilni postopek, pri katerem električni oblok nastane med netaljivo volframovo elektrodo in obdelovancem, medtem ko talino pred atmosferskim zrakom običajno varuje inertni plin. Za razliko od drugih tehnik se dodajni material pri tem postopku dodaja ločeno, kar zahteva stabilno roko in visoko stopnjo koordinacije. Med modeli, ki jih zajemajo TIG varilni aparati v naši ponudbi, boste našli takšne, ki omogočajo natančno prilagoditev varilnih parametrov za doseganje brezhibnih rezultatov, s čimer boste zlahka ustvarili močne in estetsko dovršene zvare na različnih vrstah kovin.
Pravilna izvedba postopka omogoča izjemen nadzor nad vnosom toplote in obliko zvara. Zaradi odsotnosti obrizgov ter čistosti končnega spoja je ta tehnika nepogrešljiva pri varjenju tankih pločevin, cevi pod tlakom ter pri projektih, kjer sta pomembna tako nosilnost kot videz spoja.
Hitre povezave
Kakšna je glavna prednost TIG varjenja?
Glavna prednost TIG varjenja je izjemen nadzor nad varilnim oblokom in vnosom toplote, kar omogoča izvedbo izredno čistih, močnih in estetskih zvarov brez obrizgov. Postopek je posebej primeren za tanke materiale in zahtevne spoje, kjer je geometrija zvara ključnega pomena.
Kaj je TIG varjenje in kako deluje?
TIG varjenje (angl. Tungsten Inert Gas) deluje na podlagi koncentriranega električnega obloka, ki raztali robove osnovnega materiala, celotno območje pa je med procesom potopljeno v zaščitni plin. Pri TIG varjenju netaljiva volframova elektroda ustvari oblok, inertni plin, običajno argon, pa ščiti elektrodo in talino pred onesnaženjem (Vir: Miller Electric). Zaradi teh lastnosti postopek ne proizvaja žlindre, kar pomeni bistveno manj naknadnega čiščenja.
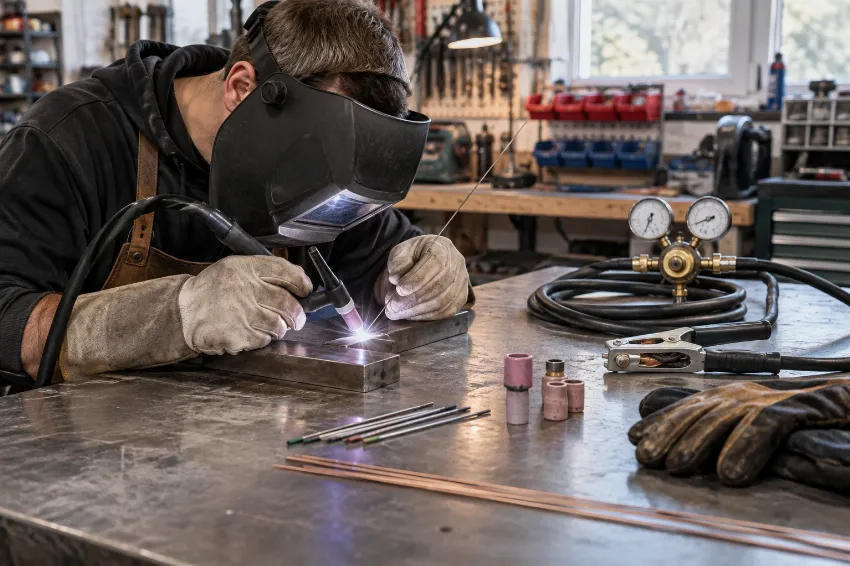
Toplota obloka je izredno osredotočena. To preprečuje prekomerno deformacijo obdelovanca, kar je še posebej dragoceno pri delu z materiali, ki so občutljivi na visok vnos toplote. Sprememba oddaljenosti elektrode od obdelovanca neposredno vpliva na širino in napetost obloka, kar varilcu daje neposreden vpliv na dinamiko taline.
Netaljiva volframova elektroda, oblok in dodajni material
Pri tem postopku je jedro sistema volframova elektroda. Ta element mora prenesti izjemno visoke temperature (tudi nad 3000 °C), ne da bi se pri tem sam raztalil v zvar. Ker se volframova elektroda pri TIG varjenju ne tali, se morebitni dodajni material dovaja ločeno ročno ali z zunanjim podajalnikom (Vir: Fronius). Izbira debeline dodajne palice mora vedno ustrezati debelini osnovnega materiala in moči varilnega toka, s katerim varite.
Kaj potrebujete za pravilen TIG postopek?
Za pravilen TIG postopek potrebujete ustrezen varilni izvor, prilagojen TIG gorilnik, vir zaščitnega inertnega plina z natančnim regulatorjem pretoka in ustrezen dodajni material. Pri nas v podjetju Inter Diskont se zavedamo, da je zanesljiva oprema predpogoj za uspeh, zato v naših stalnih prodajalnah po Sloveniji skrbimo, da kupci prejmejo prave tehnične informacije ob izbiri. Obvezna je tudi osebna zaščitna oprema; zaradi močnega sevanja obloka je nepogrešljiva kakovostna varilna maska ter negorljiva zaščitna oblačila in rokavice.
Zaščitni plin, gorilnik, masa in dodajna palica
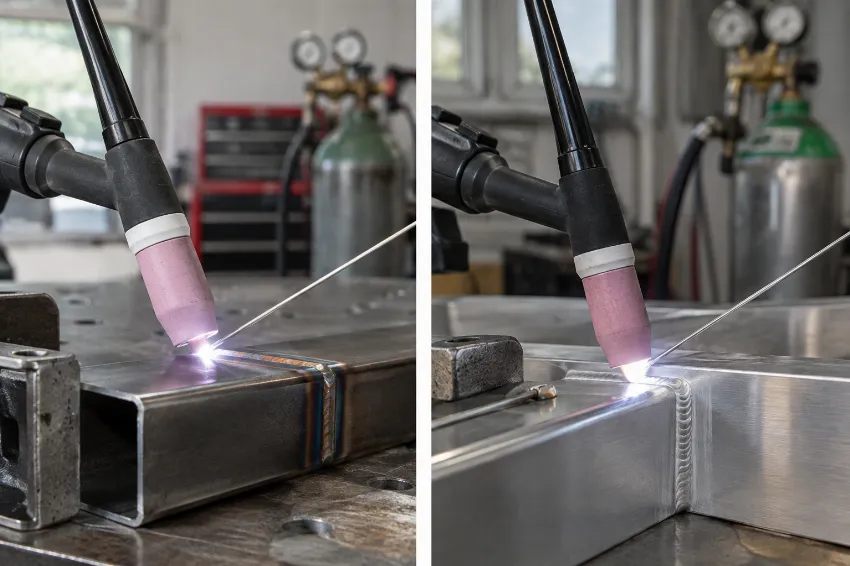
Osnovni plin pri večini TIG aplikacij je 100-odstotni argon, ki zagotavlja odlično stabilnost obloka in enostaven vžig. Pretok plina nadziramo z manometrom, ščiti pa ga keramična šoba na gorilniku, ki usmerja tok plina neposredno na varilno kopel. Gorilnik mora biti opremljen z ustrezno stročnico, ki elektrodo čvrsto drži na mestu in omogoča neoviran pretok elektrike. Masni kabel mora imeti odličen stik s čistim obdelovancem, saj vsaka upornost povzroči nestabilnost obloka.
Kako izbrati in pripraviti volframovo elektrodo
Volframova elektroda ni univerzalna; na voljo so različne zlitine (npr. z lantanom, cerijem), ki olajšajo vžig in podaljšajo življenjsko dobo. Staro pravilo, da je za aluminij edina primerna izbira čista zelena elektroda z veliko kroglico, pri sodobnih inverterskih aparatih običajno ne velja več. Vedno preverite priročnik vašega aparata. Elektrodo vedno brusite vzdolžno glede na njeno os, s čimer preprečite tavanje obloka. Onesnaženo elektrodo je treba takoj odrezati ali obrusiti z namenskim brusnim kolutom, ki se ne uporablja za druge materiale.
AC ali DC: kateri tok izbrati glede na material?
Izbira toka pri TIG varjenju je neposredno odvisna od lastnosti obdelovanca; za konstrukcijsko in nerjavno jeklo uporabljamo enosmerni tok (DC), za aluminij pa izmenični tok (AC). Za aluminij se pri TIG postopku običajno uporablja izmenični tok, pri katerem pozitivni del cikla pomaga odstraniti oksidno plast, za jekla pa je običajna izbira enosmerni tok z elektrodo na negativnem polu (Vir: TWI).
TIG varjenje železa in inoxa z enosmernim tokom
DCEN (Direct Current Electrode Negative) je nastavitev polaritete, pri kateri je volframova elektroda priključena na negativni pol varilnega izvora. Ta konfiguracija usmeri večino toplotne energije neposredno v obdelovanec, kar zagotavlja globoko penetracijo in preprečuje pregrevanje same elektrode.
Tig varjenje železa in tig varjenje inoxa vedno izvajamo s to polariteto. Ker ni potrebe po razbijanju površinskih oksidov, elektroda ostane ostra in omogoča natančno usmerjen oblok, ki je ključen za izdelavo čistih korenskih zvarov.
Varjenje aluminija TIG z izmeničnim tokom
Aluminij na površini tvori trdovratno oksidno plast, ki ima bistveno višje tališče od čistega aluminija pod njo. Varjenje aluminija TIG zato zahteva AC (izmenični tok), kjer tok izmenično menja smer. Pozitivni cikel razbije površinski oksid, negativni cikel pa poskrbi za penetracijo. Nima vsak TIG aparat zmožnosti varjenja z izmeničnim tokom, zato za obdelavo aluminija in magnezija vedno potrebujete specifičen AC/DC aparat, ki omogoča prilagajanje balance (razmerja med penetracijo in čiščenjem).
HF ali lift TIG: kako prižgati oblok?
Oblok pri TIG varjenju lahko prižgemo na dva načina: brez dotika z visokofrekvenčnim vžigom (HF) ali z nadzorovanim dotikom in dvigom elektrode (Lift TIG). Oba sistema imata svoje tehnične prednosti.
- HF vžig: Električni oblok preskoči na obdelovanec brez fizičnega stika, kar popolnoma izključi možnost onesnaženja taline z volframom. Zelo uporaben je pri natančnih spojih in varjenju aluminija.
- Lift TIG vžig: Elektrodo prislonimo na material in jo ob pritisku na sprožilec rahlo dvignemo, aparat pa oblok vzpostavi ob prekinitvi stika. Odlična rešitev za okolja, kjer bi visoka frekvenca lahko motila občutljivo elektroniko v bližini.
Kako variti TIG korak za korakom?
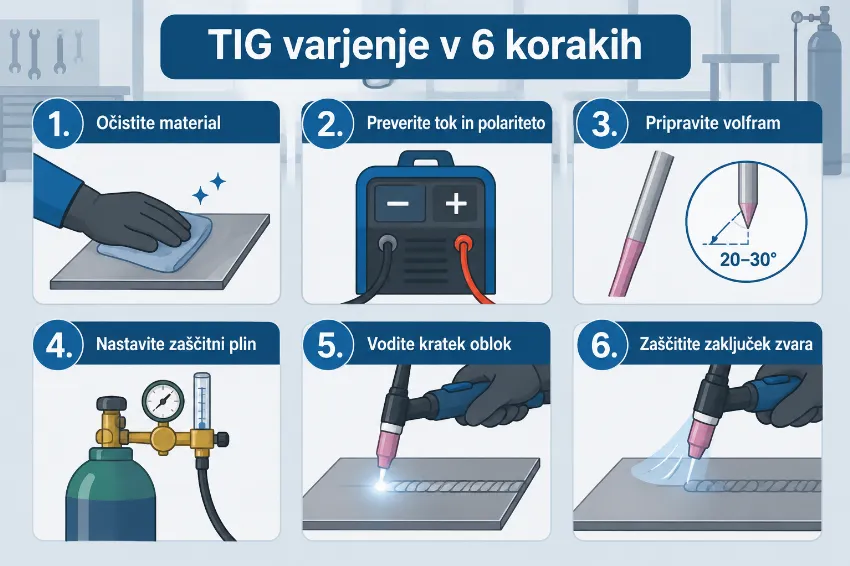
TIG varjenje se izvede skozi natančno določeno zaporedje, ki obsega temeljito čiščenje materiala, nastavitev pretoka plina, prižig obloka ter usklajeno vodenje gorilnika in dodajne palice. Usposobljenost pri vsakem od teh korakov določa končno kakovost zvara.
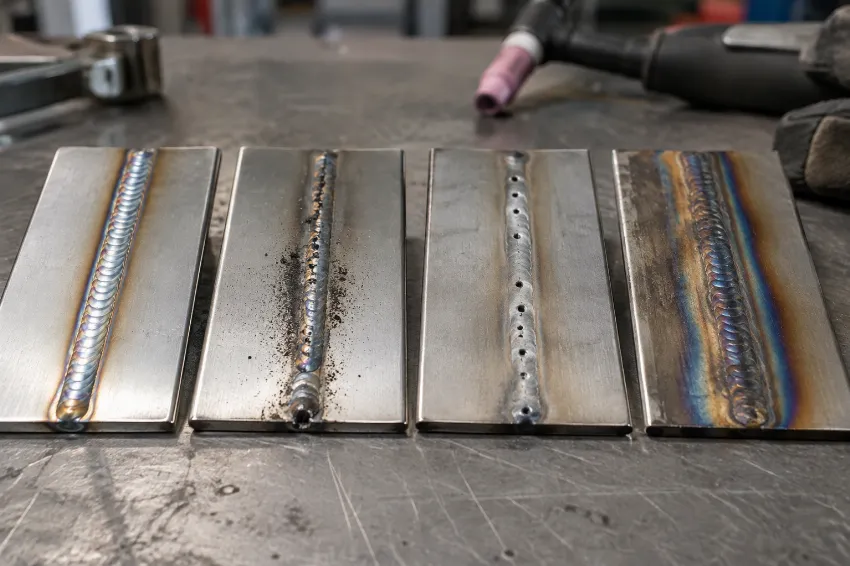
Priprava materiala, položaj gorilnika in kratek oblok
Površina mora biti popolnoma čista. Zahtevano je mehansko čiščenje (z žično krtačo iz nerjavnega jekla, namenjeno le temu materialu) in pogosto tudi kemično razmaščevanje. Po vklopu in preverjanju argona vzpostavimo poskusni oblok na ostanku materiala. Gorilnik držimo pod kotom 15 do 20 stopinj v smeri varjenja, pri čemer vzdržujemo dolžino obloka, ki je približno enaka premeru uporabljene elektrode.
| Material | Tok in polariteta | Ključna priprava | Tipična napaka |
|---|---|---|---|
| Konstrukcijsko jeklo | DCEN (Enosmerni) | Odstranitev rje in škaje | Poroznost zaradi umazanije |
| Inox (Nerjavno jeklo) | DCEN (Enosmerni) | Razmaščevanje, zaščita korena | Obarvanje zaradi pregretja |
| Aluminij | AC (Izmenični) | Krtačenje s čisto inox krtačo | Slabo zlitje oksida |
Dodajanje žice, hitrost pomika in zaključek zvara
Ko se pod oblokom ustvari talina (varilna kopel), dodajno palico prislanjamo ob sprednji rob taline ritmično in pod ostrim kotom (okoli 10 do 15 stopinj). Material se mora stopiti ob stiku s talino, ne pa neposredno v obloku. Ob zaključku varjenja sprožilec spustimo, aparat pa začne spuščati tok (downslope), da prepreči nastanek končnega kraterja. Med naknadnim tokom plina (post-flow) gorilnik še nekaj sekund držimo nad zvarom, da zaščitimo vročo kovino in elektrodo pred oksidacijo.
Katere napake kvarijo TIG zvar?
TIG zvar najpogosteje kvarijo napake, kot so neposreden dotik elektrode s talino, neustrezna zaščita s plinom, prevelik vnos toplote v obdelovanec ter pomanjkljivo očiščen osnovni material. Večino teh napak lahko hitro odpravimo, če razumemo njihove vzroke.
| Znak napake | Možni vzrok | Rešitev in popravek |
|---|---|---|
| Dotik volframa s talino | Preblizu pomaknjen gorilnik, nestabilna roka | Obrusite onesnaženo elektrodo na čistem brusu, povečajte razdaljo. |
| Poroznost zvara | Umazanija, pomanjkanje argona, prepih | Očistite material, preverite tesnost plina in preprečite prepih. |
| Nestabilen oblok | Top elektroda, napačna zlitina, slaba masa | Preverite masni kabel, pravilno priostrite elektrodo. |
| Preboj materiala | Previsok amperažni tok ali prepočasno vodenje | Zmanjšajte varilni tok in pohitrite pomik gorilnika. |
Onesnažena elektroda, poroznost in nestabilen oblok
Če se s konico elektrode dotaknete taline ali dodajne palice, bo volfram prenesel nečistoče. Oblok bo začel prasketati in tavati, kar povzroči slabo zlitje. Nadaljnje varjenje s takšno elektrodo je nemogoče. Poroznost se pojavi kot drobne luknjice v zvaru; pogosto jo povzroči nezadosten pretok plina ali prepih v delavnici, ki odpihne argon, preden ta zaščiti talino.
Obarvanje inoxa in nezadostna zaščita s plinom
Pri varjenju nerjavnega jekla je obarvanje pogost indikator napak. Rahlo zlata ali slamnata barva je sprejemljiva, medtem ko močno siva ali črna skorja opozarjata na močno oksidacijo in uničenje protikorozijskih lastnosti. Do tega običajno pride zaradi prevelikega vnosa toplote, napačnega kota gorilnika ali prehitrega umika plinske šobe ob koncu varjenja.
Kdaj izbrati TIG in kdaj MIG/MAG?
TIG postopek izberemo takrat, ko zahtevamo maksimalno natančnost, estetsko dovršen zvar in delamo s tankimi ali eksotičnimi materiali, medtem ko je MIG/MAG primernejši za hitrejše produkcijsko delo in debelejše materiale. Čeprav je TIG izredno natančen, je postopek bistveno počasnejši in zahteva višjo raven spretnosti. Za neprekinjeno varjenje daljših spojev in debelih profilov preverite več o MIG/MAG varjenju.
Oba postopka sta občutljiva na zunanji prepih, saj plin hitro odpihne. Kadar delate neposredno na terenu ali v vetrovnem okolju, raje posezite po alternativah. V takšnih situacijah je priročnejše varjenje z elektrodo (MMA) ali varjenje s polnjeno žico (FLUX), saj ti postopki varilno talino ščitijo z lastno žlindro in ne z dodanim zunanjim plinom.
Povzetek
TIG varjenje je vrhunska rešitev za mojstre in profesionalce, ki iščejo brezhibne ter strukturno čiste zvare na raznovrstnih kovinah. S pravilno izbiro varilnega toka (DC za jekla, AC za aluminij), pripravo volframove elektrode in natančnim uravnavanjem dodajnega materiala je mogoče ustvariti spoje najvišje kakovosti. Uspeh je odvisen od dobre predhodne priprave materiala in brezhibne zaščite argona, napake pa večinoma izvirajo iz nečistoč in neustrezne stabilnosti obloka.
Pogosta vprašanja
Kaj je TIG varjenje in kako deluje?
TIG varjenje je obločni postopek, pri katerem oblok gori med netaljivo volframovo elektrodo in obdelovancem, pri tem pa območje zvara ščiti inertni plin. Dodajni material se ločeno dodaja v nastalo talino, kar omogoča natančno kontrolo spoja.
Kateri zaščitni plin se uporablja pri TIG varjenju?
Najpogosteje se uporablja 100-odstotni argon, saj zagotavlja stabilen oblok, odličen vžig in dobro zaščito. Za posebne industrijske aplikacije se uporabljajo tudi mešanice argona s helijem ali vodikom.
Kdaj potrebujem AC in kdaj DC?
Enosmerni tok (DC) potrebujete za varjenje konstrukcijskega jekla, nerjavnega jekla (inoxa), titana in bakra. Izmenični tok (AC) pa je obvezen pri varjenju aluminija in magnezija, ker razbija njihovo površinsko oksidno plast.
Katero volframovo elektrodo izbrati in kako jo pripraviti?
Izbira zlitine elektrode je odvisna od priporočil vašega varilnega aparata in vrste materiala. Pred varjenjem mora biti konica vedno ostro obrušena v vzdolžni smeri osi, da oblok ne tava in ostane usmerjen.
Kakšna je razlika med HF in lift TIG vžigom?
Visokofrekvenčni (HF) vžig prižge oblok povsem brezstično prek iskre, medtem ko pri Lift TIG postopku vzpostavimo oblok tako, da se z elektrodo rahlo dotaknemo materiala in jo kontrolirano dvignemo.
Kdaj izbrati TIG in kdaj MIG/MAG?
TIG izberite za estetske in natančne zvare na tankih materialih in vidnih spojih. MIG/MAG postopek izberite takrat, ko potrebujete hitrost in visoko produktivnost pri varjenju debelejših kovin.
