


V košarici ni izdelkov.
MIG/MAG varjenje: postopek, plin in izbira žice
MIG/MAG varjenje je priljubljen polavtomatski postopek obločnega varjenja, pri katerem električni oblok gori med neprekinjeno podajano taljivo žico in obdelovancem, medtem ko zunaj dovajan zaščitni plin varuje talino pred vplivi zraka. Zaradi svoje hitrosti, relativno enostavnega učenja in čistosti zvara je ta metoda prva izbira tako v profesionalnih delavnicah kot pri domačih mojstrih.
Za uspešno delo z aparatom je ključno razumevanje celotnega sistema – od izbire ustreznega plina do pravilne napeljave žice. Če šele izbirate opremo, so MIG/MAG varilni aparati zbrani skupaj s TIG in MMA modeli v kategoriji varilnih aparatov.
Hitre povezave
Na kratko: kako poteka MIG/MAG varjenje?
Pri tem postopku varilni aparat prek podajalnega mehanizma samodejno potiska polno varilno žico skozi gorilnik. Ko žica doseže obdelovanec, se ustvari električni oblok, ki tali tako žico kot osnovni material. Istočasno skozi šobo na gorilniku izteka zaščitni plin, ki obdaja zvar in ga ščiti pred atmosfersko kontaminacijo.
Kaj je MIG/MAG varjenje in kako deluje?
MIG/MAG varjenje (pogosto označeno s kratico GMAW) je postopek spajanja kovin, kjer taljiva žična elektroda služi tako za ustvarjanje električnega obloka kot za dodajanje materiala v zvar. Srce sistema predstavlja aparat z virom napetosti, podajalnim mehanizmom za žico in sistemom za dovajanje plina.
GMAW (Gas Metal Arc Welding) je krovni mednarodni tehnični izraz za obločno varjenje s taljivo žično elektrodo v zaščitnem plinu. Združuje tako MIG kot MAG postopke in se v specifikacijah aparatov pogosto uporablja kot uradna oznaka tehnologije.
Ko pritisnete stikalo na gorilniku, se sočasno sprožijo podajanje žice, električni tok in pretok plina. Zaščitni plin pri MIG/MAG postopku ščiti oblok in talino pred dušikom ter kisikom iz zraka, hkrati pa vpliva na prenos materiala, penetracijo in obrizge (Vir: Fronius). Ustrezna nastavitev vseh teh elementov zagotavlja stabilen oblok in močan, čist spoj.
Kakšna je razlika med MIG in MAG?
Glavna razlika med postopkoma je izključno v vrsti zaščitnega plina, ki ga uporabimo za specifičen material. Kot pojasnjuje stroka, MIG uporablja inertne pline, kot sta argon in helij, MAG pa aktivne pline oziroma mešanice, ki so razvite predvsem za varjenje jekel (Vir: TWI). Mehanizem podajanja žice in sam aparat pa ostaneta enaka.
MIG varjenje z inertnim plinom
Kratica MIG (Metal Inert Gas) označuje uporabo inertnega (neaktivnega) plina, običajno 100 % argona ali mešanice argona in helija. Ti plini med postopkom kemično ne reagirajo s talino. Zato se MIG varjenje uporablja pri barvnih kovinah, predvsem za varjenje aluminija, bakra in njunih zlitin.
MAG varjenje z aktivnim plinom
Kratica MAG (Metal Active Gas) pomeni, da je uporabljen plin, ki med postopkom kemično reagira z oblokom in varovalno talino. Najpogosteje gre za ogljikov dioksid (CO2) ali mešanice argona in CO2. MAG varjenje se uporablja za konstrukcijska in nizkolegirana jekla, saj aktivni plin stabilizira oblok in izboljša uvar (penetracijo) v jeklo.
Kako izbrati zaščitni plin in varilno žico?
Pravilna izbira para med plinom in žico neposredno določa kakovost končnega izdelka. Ne obstaja ena univerzalna kombinacija za vse materiale; vedno sledite priporočilom proizvajalca materiala in žice.
CO2 varjenje in plinske mešanice za jeklo
Izraz co2 varjenje se je v žargonu razširil za del MAG postopkov, kjer uporabljamo čisti CO2 kot zaščitni plin za jeklo. Je tehnično nenatančen, saj gre zgolj za specifično podvrsto MAG varjenja. Uporaba čistega CO2 zagotavlja globoko penetracijo in je cenovno ugodna, vendar povzroča več obrizgov in nekoliko manj stabilen oblok.
V večini sodobnih primerov svetujemo mešanice (npr. 82 % argona in 18 % CO2). Te mešanice (M21) združujejo prednosti obeh plinov: argon zagotavlja miren, stabilen oblok z manj brizganja, CO2 pa poskrbi za potrebno širino zvara in prevar pri jeklu.
Polna žica, premer in pogonski kolešček
Pri izbiri polne varilne žice morate upoštevati debelino materiala in njegove kemične lastnosti. Za domače naloge sta najpogostejša premera 0,8 mm (za jeklene pločevine od 1 do 3 mm) in 1,0 mm (za debelejše profile). Ustrezno žico za vaš projekt boste našli v kategoriji varilne žice.
Pomemben element, na katerega uporabniki pogosto pozabijo, je pogonski kolešček v podajalniku:
- V-utor: Uporablja se za standardno polno jekleno žico.
- U-utor: Zasnovan je posebej za mehke žice (aluminij), da jih ob podajanju ne stisne in ne deformira.
Kako pripraviti MIG/MAG aparat za prvi zvar?
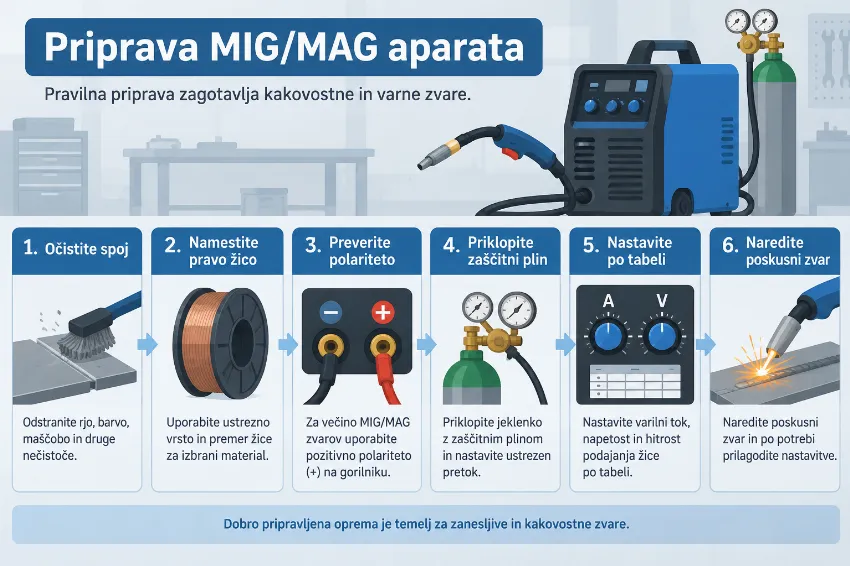
Priprava sistema pred varjenjem zahteva natančnost. Oprema, kot so aparati Telwin Maxima 160 Synergic, Telwin Bimax 152 ali Multiarc M 200S, pogosto vključuje sinergijske ali prednastavljene funkcije, a fizična postavitev ostaja ključna.
Jeklenka, regulator, polariteta in pot žice
Najprej varno pritrdite plinsko jeklenko in priključite regulator ter merilnik pretoka. Pretok plina običajno nastavimo med 10 in 15 litri na minuto, odvisno od premera šobe in delovnih pogojev. Z milnico na spojih preverite tesnost plinske cevi.
Nato preverite polariteto na stroju. Pri klasičnem MAG varjenju s polno žico za jeklo mora biti gorilnik priključen na pozitivni pol (+), masa pa na negativni pol (-). Pri napeljavi žice bodite pozorni na ravno pot od koluta, prek pravilno obrnjenega pogonskega koleščka (ki mora ustrezati premeru žice), skozi gorilnik vse do kontaktne šobe.
Napetost, hitrost podajanja in poskusni zvar
Nastavitev parametrov naj vedno služi le kot izhodišče. Napetost in hitrost podajanja sta odvisni od materiala, debeline, spoja, položaja, plina ter premera žice, zato je tabela na aparatu le začetna nastavitev za nadaljnje prilagajanje (Vir: Miller Electric).
Ko nastavite parametre iz tabele, naredite poskusni zvar na kosu odpadnega materiala enake debeline. Pravilen prenos s kratkim stikom prepoznate po enakomernem, prasketajočem zvoku, ki spominja na cvrtje slanine. Če se žica zatika, povišajte napetost; če se tali prehitro, dodajte hitrost podajanja.
Kako pravilno voditi MIG/MAG gorilnik?
Smer in kot vodenja gorilnika neposredno vplivata na obliko zvara in zaščito taline. V praksi so detajli gibanja tisti, ki ločijo povprečen zvar od odličnega.
Kot, prosti konec žice in hitrost pomika
Pri delu se običajno odločamo med potisno in vlečno smerjo. Pri MIG/MAG varjenju jekel in aluminija večinoma uporabljamo potisno tehniko, kjer gorilnik držimo pod kotom 10 do 15 stopinj in ga potiskamo v smeri varjenja. To zagotavlja bolj ravno površino zvara in optimalno plinsko zaščito.
Ključno pravilo je vzdrževanje ustreznega prostega konca žice (razdalje od kontaktne šobe do obdelovanca), ki naj bo med 10 in 15 milimetri. Hitrost pomika mora biti enakomerna; če varite prehitro, bo zvar ozek in slabo prevarjen, pri prepočasnem pomiku pa tvegate preboj materiala in prekomerno nalaganje.
Varjenje aluminija MIG: kaj je drugače?
Varjenje aluminija mig postopkom se bistveno razlikuje od dela z jeklom, predvsem zaradi fizikalnih lastnosti aluminija. Ker je aluminijasta žica izjemno mehka, se v standardnem gorilniku hitro zaplete (pojav gnezdenja).
Za uspeh morate aparat ustrezno opremiti. Uporabiti je treba pogonske koleščke z U-utorom, teflonski vodnik (liner) namesto jeklenega spirala in nekoliko večjo kontaktno šobo (specifično za aluminij). Za zaščitni plin obvezno uporabite 100 % argon. Ne omogoča vsak MIG/MAG aparat zanesljivega dela z aluminijem, zato predhodno preverite združljivost vašega podajalnega mehanizma.
Zakaj nastanejo poroznost, obrizgi ali slab prevar?
Tudi ob skrbni pripravi lahko med delom pride do napak. Analiza napak na zvaru vam bo pomagala hitro prilagoditi nastavitve stroja.
| Znak na zvaru | Verjetni vzrok | Popravek in rešitev |
|---|---|---|
| Poroznost (luknjice v zvaru) | Pomanjkljiva plinska zaščita. | Preverite pretok plina in tesnost. Očistite šobo in zmanjšajte prepih v delavnici. |
| Pretirano brizganje | Previsoka napetost ali umazan material. | Zmanjšajte napetost, preverite vrsto plina (čisti CO2 brizga več) in očistite kovino. |
| Gnezdenje žice (zaplet v podajalniku) | Prevelik pritisk na pogonskih koleščkih ali zamašen vodnik. | Sprostite pritisk na koleščkih, očistite ali zamenjajte vodnik, zamenjajte kontaktno šobo. |
| Nezadosten prevar (zvar leži na površini) | Prehitro vodenje gorilnika ali prenizka napetost. | Povečajte napetost stroja in nekoliko upočasnite hitrost vodenja gorilnika. |
| Preboj materiala | Premočen tok / pretanka pločevina. | Znižajte napetost in hitrost podajanja žice ali povečajte hitrost pomika. |
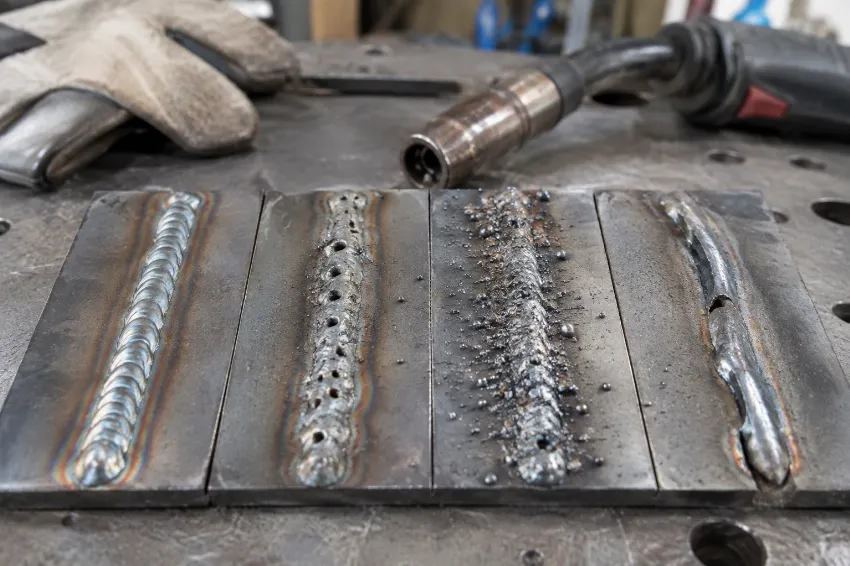
Nezadostna zaščita s plinom, prepih, umazan material, prevelik kot gorilnika ali predolg prosti konec žice so pogosti vzroki poroznosti pri MIG varjenju (Vir: Miller Electric). Čistoča materiala pri tem postopku ne dopušča kompromisov – barva, rja ali olje morajo biti pred pričetkom dela vedno odstranjeni.
MIG/MAG, FLUX ali MMA: kateri postopek je primeren?
Izbira pravega postopka je odvisna od delovnega okolja in debeline materiala. MIG/MAG postopek z zunanjim zaščitnim plinom je odlična izbira za delavnice, garaže in zaprte prostore, saj omogoča čist zvar na tankih in srednje debelih pločevinah.
Kadar pa delate na prostem in vas ovira veter, ki bi odpihnil zaščitni plin, je smiselna predelava na polnjeno žico. Več podrobnosti o tej tehniki najdete v našem vodiču za varjenje brez plina (FLUX), ki ne zahteva jeklenke.
Za najtežja popravila na debelih konstrukcijah na terenu, kjer je kovina rjasta ali umazana, ostaja najbolj robustna izbira ročno obločno varjenje. Nasvete za ta postopek preberite v članku varjenje z elektrodo (MMA). Če pa iščete maksimalno estetiko in natančnost (na primer pri ceveh ali tanki inoks pločevini), preverite osnove TIG varjenja.
Povzetek
Uspeh pri varjenju je neposredno povezan s pripravo. Z razumevanjem razlike med inertnimi in aktivnimi plini ter pravilno napeljavo izbrane polne žice, boste postavili trdne temelje. Ne pozabite redno preverjati stanja kontaktne šobe in pretoka plina, saj so malenkosti pogosto krive za poroznost ali brizganje. V podjetju Inter Diskont verjamemo, da z ustrezno opremo in nekaj vaje vsak uporabnik osvoji tehniko, s katero bo kos vsem hišnim projektom. Naši svetovalci v stalnih prodajalnah (Ljubljana, Ravne na Koroškem, Novo mesto in Murska Sobota) vam ob izbiri orodja nudijo tehnične informacije in nasvete, da boste pravilno opremljeni za svoj projekt.
Pogosta vprašanja
Kaj je MIG/MAG varjenje in kako poteka?
To je postopek obločnega varjenja, kjer aparat samodejno podaja taljivo žično elektrodo. Hkrati skozi gorilnik izteka zaščitni plin, ki ščiti nastali električni oblok in varovalno talino pred zunanjim zrakom.
Kateri zaščitni plin izbrati za jeklo in kateri za aluminij?
Za konstrukcijsko jeklo se uporablja aktivni plin (MAG), najpogosteje mešanica argona in CO2 ali čisti CO2. Za varjenje aluminija se obvezno uporablja inertni plin (MIG), v večini primerov je to 100 % argon.
Zakaj MIG/MAG varjenju pravimo tudi CO2 varjenje?
Izraz se je uveljavil kot žargon za del MAG postopkov, pri katerih se kot zaščitni plin za varjenje konstrukcijskega jekla uporablja izključno ogljikov dioksid (CO2).
Kako nastaviti MIG/MAG aparat za prvi zvar?
Najprej priključite plin (10-15 L/min), preverite, da je gorilnik na pozitivnem polu, napeljite ustrezno žico ter napetost in hitrost podajanja nastavite po tabeli na aparatu. Nato naredite poskusni zvar in nastavitve prilagodite zvoku in obliki zvara.
Ali lahko z MIG/MAG aparatom varim aluminij?
Da, vendar aparat potrebuje prilagoditve: 100 % argon kot zaščitni plin, teflonski vodnik v gorilniku, ustrezno kontaktno šobo in pogonski kolešček z U-utorom, ki ne stisne mehke aluminijaste žice.
Zakaj je zvar porozen, čeprav uporabljam zaščitni plin?
Poroznost (luknjice v zvaru) običajno nastane zaradi prepiha v prostoru, nezadostnega pretoka plina, umazane šobe, umazanega materiala ali pa je prosti konec žice (oddaljenost gorilnika) prevelik.
Če pripravljate svojo delavnico, obiščite našo celotno ponudbo v kategorijah varilni aparati in varilne žice, kjer vas čakajo preverjeni izdelki in dodatki. Za delo na terenu in specializirane postopke pa priporočamo branje naših priročnikov za varjenje brez plina, varjenje z elektrodo in TIG varjenje.
