


V košarici ni izdelkov.
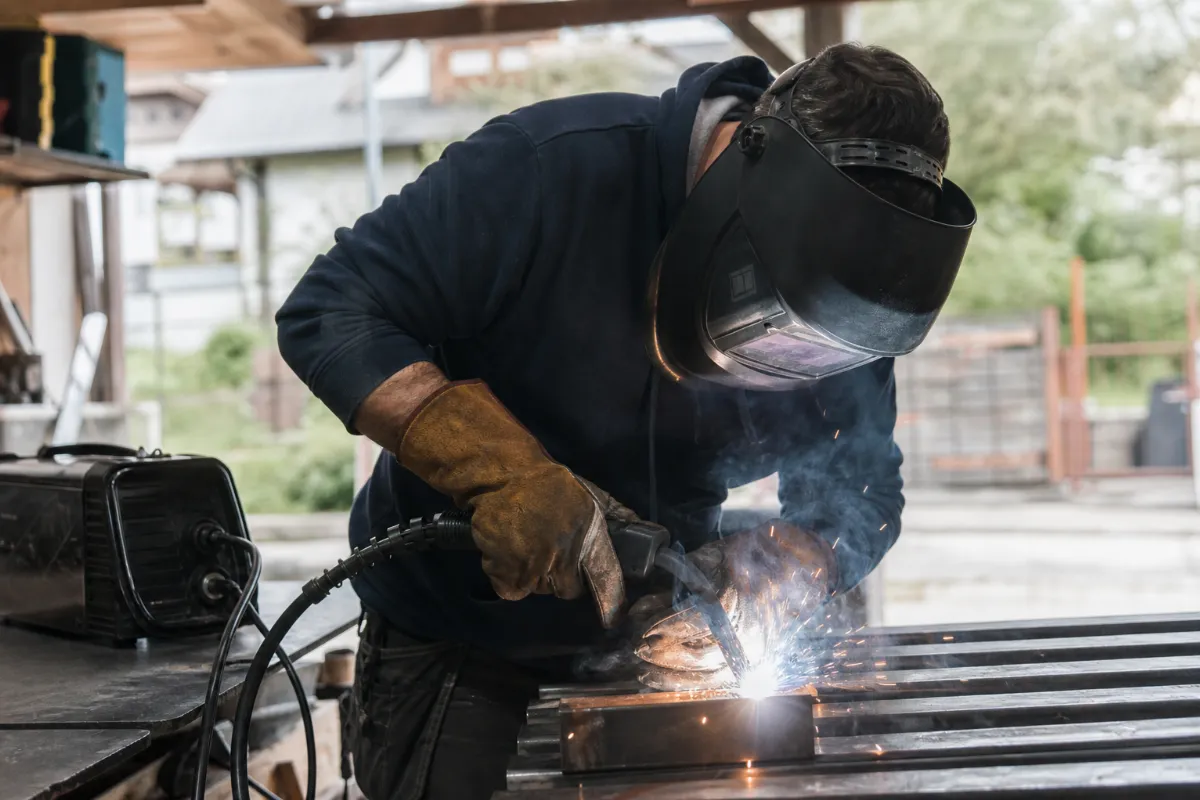
Varjenje brez plina: kako variti s polnjeno žico (FLUX)
Pri varjenju brez plina zaščito taline zagotavlja posebno praškasto polnilo znotraj same žice, zato za ustvarjanje zvara zunanja plinska jeklenka ni potrebna. Ta postopek omogoča izjemno mobilnost in neobčutljivost na vetrovne razmere, zaradi česar je postal prva izbira številnih domačih mojstrov in terenskih delavcev. Da pa bi dosegli kakovosten spoj, morata biti tako aparat kot izbrani dodajni material specifično namenjena temu načinu dela.
V podjetju Inter diskont že več kot tri desetletja opažamo, da se domači mojstri pogosto srečujejo s težavami pri prvih poskusih spajanja kovin, če sistem ni pravilno nastavljen. Ta članek služi kot celovit vodnik, ki vas bo popeljal skozi natančno pripravo opreme in delovne tehnike, pri čemer dopolnjuje našo ponudbo v kategoriji varilne žice.
Hitre povezave
Kako poteka varjenje brez plina?
Varjenje brez plina deluje tako, da se pri taljenju samozaščitne polnjene žice sproščajo plini iz njenega jedra, ki izpodrinejo kisik in ustvarijo zaščitno žlindro. Za ta postopek potrebujete združljiv aparat z možnostjo zamenjave polaritete in ustrezen narebren pogonski kolešček.
Kaj je varjenje brez plina in kako deluje?
Postopek združuje prednosti neprekinjenega podajanja žice in zaščite s pomočjo talilnega praška. Ko električni oblok stali zunanji kovinski ovoj žice, se prašek v jedru aktivira. Del praška se upari in ustvari zaščitni plinasti mehur okoli zvarne kopeli, preostanek pa splava na površino in tvori zaščitno žlindro, ki zvar varuje med ohlajanjem.
Samozaščitna polnjena žica (FCAW-S) je cevast dodajni material, ki v svojem jedru skriva specifične talilne in plinotvorne praške, kateri ob stiku z električnim oblokom izgorijo in ustvarijo samostojno zaščito taline brez potrebe po zunanji jeklenki.
Zaradi te lastnosti je postopek izjemno prilagodljiv za delo na terenu. Kot navaja stroka: “Samozaščitna polnjena žica FCAW-S sama ustvari zaščitni plin, zato je primerna za delo na prostem, kjer veter lahko odpiha zaščitni plin iz jeklenke” (Vir: American Welding Society, Welding Digest).
Samozaščitna in plinsko zaščitena polnjena žica nista isto
Na trgu se pogosto pojavlja zmeda okoli izraza FLUX. Ta izraz preprosto pomeni, da ima žica praškasto jedro, ne pa nujno, da deluje brez plina. Obstajata dve glavni vrsti:
- Samozaščitna polnjena žica (FCAW-S): Vsebuje vse potrebne elemente za samostojno zaščito in deluje popolnoma brez zunanjega plina.
- Plinsko zaščitena polnjena žica (FCAW-G): Potrebuje tako praškasto jedro kot dodatno zaščito aktivnega plina (običajno mešanice argona in CO2) iz jeklenke. Ta postopek se uvršča med MAG tehnike.
Za varjenje brez plina nikoli ne uporabljajte izraza MAG in vedno preverite oznako proizvajalca, da zagotovite nakup samozaščitnega tipa (FCAW-S).
Ali vaš varilni aparat podpira FLUX?
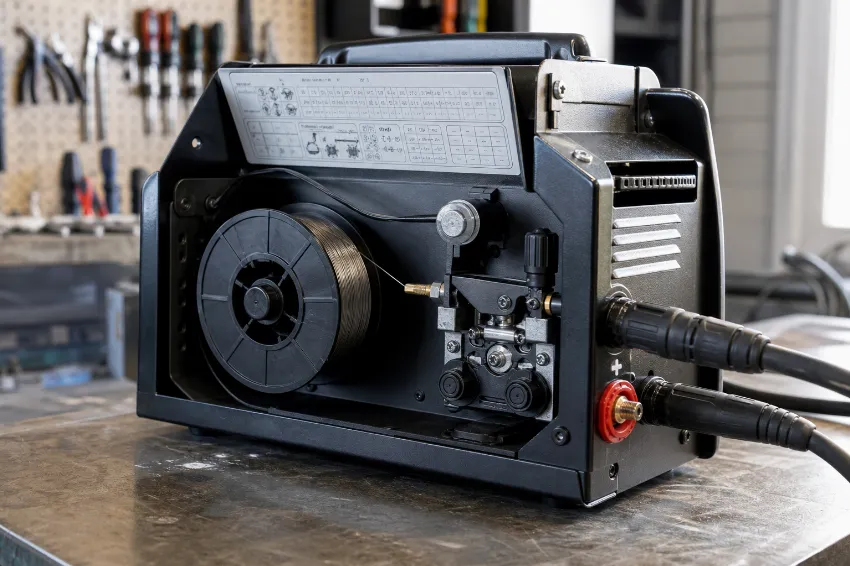
Ni nujno, da vsak aparat, ki omogoča podajanje žice, podpira tudi delo s samozaščitnimi materiali. V naših poslovalnicah kupce pogosto opozarjamo, da osnovni modeli včasih nimajo možnosti preklopa polaritete, kar je ključen pogoj za ta postopek. Med preverjenimi napravami v naši ponudbi, ki to omogočata, sta denimo Telwin Maxima 160 in robustnejši Telwin Bimax 152, ki ju najdete med našimi varilnimi aparati.
Za uspešno delo mora aparat ustrezati določenim tehničnim zahtevam, ki zagotavljajo gladko podajanje relativno mehke cevaste žice in pravilen prenos toka. Če aparat ne ponuja možnosti prilagoditve pogonskega mehanizma in polaritete, rezultati ne bodo zadovoljivi.
Preverite dovoljeni premer, polariteto in navodila proizvajalca
Preden začnete z delom, natančno preglejte specifikacije naprave. Preverite, ali gorilnik in podajalni mehanizem podpirata premer izbrane žice (najpogosteje 0,8 mm ali 0,9 mm za domačo uporabo). Najpomembnejši podatek je shema priklopa na sprednji strani ohišja ali v navodilih, ki mora jasno prikazovati možnost nastavitve toka na negativni pol.
Kako pripraviti aparat in polnjeno žico?
Pravilna priprava celotnega sistema je tista točka, kjer se naredi največ napak. Ker je samozaščitna polnjena žica votla, je bistveno bolj krhka in občutljiva na stiskanje kot polna jeklena žica.
Narebreni pogonski kolešček in pravilna napetost podajanja
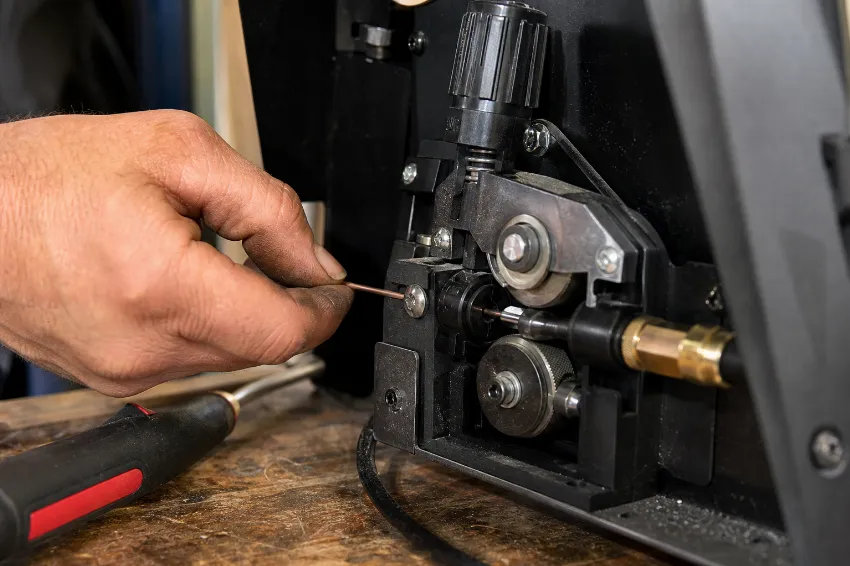
Za podajanje cevaste strukture gladki koleščki (z V-utorom) niso primerni, saj bi za ustrezen oprijem morali preveč zategniti napenjalec, kar bi žico deformiralo. Uporabiti morate narebren pogonski kolešček (črka K ali U na oznaki z utorom, ki ima majhne zobce). Ta žico oprime nežno, a zanesljivo.
Napetost podajanja nastavite tako, da mehanizem žico potiska gladko skozi gorilnik, vendar zdrsne, če žico z roko (v zaščitni rokavici) ustavite na koncu šobe. Premočna napetost bo cevasto strukturo zmečkala že na pogonu.
Polariteta, kontaktna šoba in prosti konec žice
Sprememba polaritete je absolutno nujna. Kot opozarjajo strokovnjaki: “Samozaščitni žici razredov AWS E71T-8 in E71T-11 delujeta na enosmernem toku z elektrodo na negativnem polu DCEN; napačna polariteta lahko poveča brizganje” (Vir: Hobart Brothers). To pomeni, da kabel gorilnika priključite na minus (-), maso pa na plus (+).
Kontaktna šoba naj ustreza premeru žice, priporočljivo pa je uporabiti šobo, ki je za 0,1 mm večja (npr. šoba 0,9 mm za žico 0,8 mm), saj se cevasta struktura pri segrevanju nekoliko bolj razteza. Prosti konec žice (stick-out) naj bo pri samozaščitnih materialih nekoliko daljši, običajno med 10 in 15 milimetri, saj to omogoči, da se prašek v jedru predhodno segreje, preden doseže oblok.
Kako variti brez plina korak za korakom?
Ko je stroj pravilno sestavljen, lahko pristopite k samemu postopku. Osebna zaščitna oprema in priprava osnovnega materiala (brušenje do čistega) ostajata enako pomembni kot pri drugih tehnikah, kar podrobneje obravnavamo v našem vodniku za varjenje z elektrodo.
Nastavitev po tabeli aparata in poskusni zvar
Nikoli ne obstajajo univerzalne nastavitve za vse aparate. Vedno začnite z referenčno tabelo, ki je običajno natisnjena na notranji strani pokrova podajalnika žice. Izberite debelino materiala in nastavite ustrezno napetost (Volte) in hitrost podajanja (metre na minuto).
Svoj prvi poskusni zvar naredite na odpadnem kosu enake debeline. Poslušajte zvok obloka; iskati morate enakomerno prasketanje (podobno cvrtju slanine). Če je zvok sunkovit in se žica zaletava v obdelovanec, nekoliko zmanjšajte hitrost podajanja. Če žica dogoreva nazaj do šobe, hitrost povečajte.
Vlečna tehnika, kot gorilnika in hitrost pomika
Pri varjenju brez plina velja zlato pravilo stroke: “Če je prisotna žlindra, vleci.” Namesto da bi gorilnik potiskali naprej (kot to počnemo pri MIG postopku s plinom), ga vlečemo za seboj.
- Delovni kot: Gorilnik nagnite za 10 do 15 stopinj v smeri vlečenja.
- Tehnika: Oblok naj vedno deluje na sprednjem robu zvarne kopeli. Vlečenje omogoča, da tekoča žlindra ostane za oblokom in ne steče pod talino.
- Hitrost pomika: Pomikati se morate enakomerno. Če greste prehitro, bo zvar ozek in slabo prevarjen; če greste prepocasi, se lahko material pregreje ali prežge.
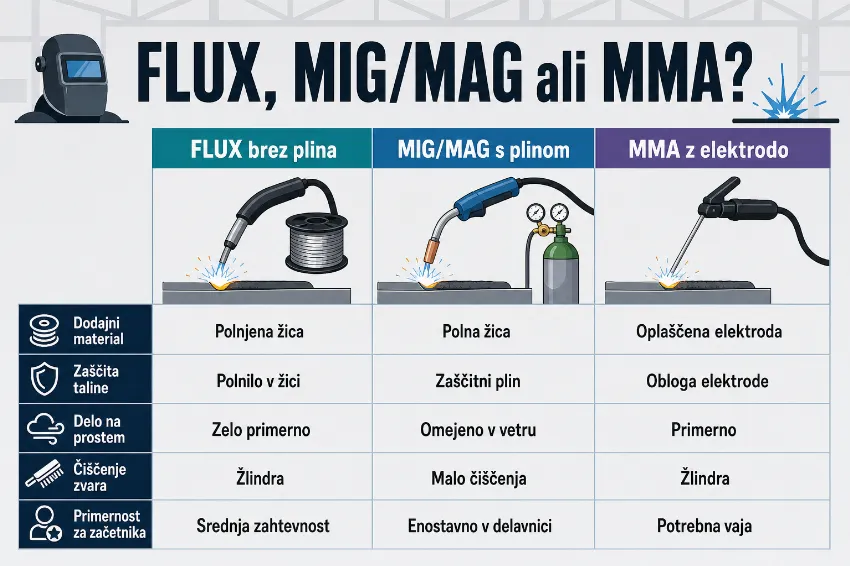
FLUX proti MIG varjenju s plinom in MMA
Za boljšo predstavo, kdaj izbrati kateri postopek, smo pripravili pregledno primerjavo treh najpogostejših tehnik spajanja kovin.
| Značilnost | FLUX (brez plina) | MIG (s plinom) | MMA (elektroda) |
|---|---|---|---|
| Zahtevana oprema | Aparat na žico, narebren kolešček | Aparat na žico, jeklenka, regulator | Inverter, držalo elektrode |
| Uporaba na prostem | Odlična (veter ne moti) | Slaba (veter odpihne plin) | Odlična |
| Čistoča zvara | Prisotna žlindra, več obrizgov | Zelo čist, brez žlindre | Prisotna žlindra in obrizgi |
| Zahtevnost postopka | Srednja | Nizka (najlažje za učenje) | Srednja do visoka |
| Tipičen namen | Terensko delo, popravila strojev | Avtokleparstvo, čiste delavnice | Debelejši jekleni profili na terenu |
Katere napake so značilne za varjenje brez plina?
Tudi ob skrbni pripravi se lahko pojavijo težave, ki so specifične za cevaste dodajne materiale. Poznavanje teh napak vam bo prihranilo veliko frustracij in uničenega materiala. Izjema, kjer standardna navodila o nastavitvah ne pomagajo rešiti težav, je slabo pripravljen osnovni material — če je površina močno zarjavela, niti popolno podajanje ne bo preprečilo poroznosti.
Žica se zatika ali ustvarja gnezdo
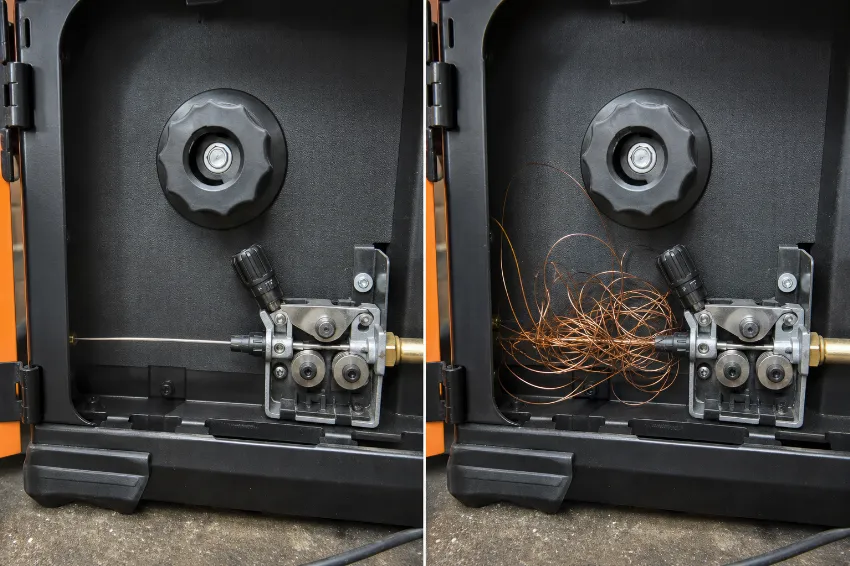
Gnezdenje (birdnesting) se zgodi, ko se žica zaplete neposredno za pogonskim koleščkom, preden vstopi v bovden gorilnika. V večini primerov je to posledica premočno zategnjenega pritisnega koleščka ali pa zamašene kontaktne šobe. Rešitev je preverjanje napetosti sistema, menjava kontaktne šobe in zagotavljanje, da je kabel gorilnika med delom čim bolj izravnan, da se zmanjša trenje v teflonskem ali jeklenem vodilu.
Preveč obrizgov, vključki žlindre in slab zvar
Mig varjenje brez plina po naravi ustvari nekaj več obrizgov, vendar pretirano pršenje kovine nakazuje napako. Najpogostejši razlog je napačna polariteta (pozitivni pol na gorilniku namesto negativnega). Drug razlog za slab zvar so vključki žlindre, ki nastanejo, če gorilnik potiskate naprej, namesto da bi ga vlekli.
Zelo pomemben dejavnik je tudi pravilno shranjevanje potrošnega materiala. Stroka ugotavlja: “Vlaga v samozaščitni žici lahko povzroči napake pod žlindro, podobne poroznosti, zato žico hranimo v suhem prostoru v originalni embalaži” (Vir: Hobart Brothers).
Kdaj je varjenje brez plina dobra izbira?
Postopek je idealen za vzdrževalce, kmete in domače mojstre, ki občasno potrebujejo zanesljivo spajanje ogljikovih in nizkolegiranih jekel na prostem ali v prepišnih prostorih. Ker ne potrebujete težke jeklenke in regulatorjev, je oprema izjemno prenosna, kar olajša popravila priključkov, ograj ali kmetijske mehanizacije na terenu.
Pomembno pa je razumeti meje tega postopka, še posebej, ko gre za specifične materiale. Čeprav nas stranke pogosto sprašujejo o delu z barvnimi kovinami, morate vedeti, da “aluminija s polnjeno žico ni mogoče učinkovito variti, ker praktično uporabne polnjene žice za aluminij ni; za aluminij je primeren MIG s spool pištolo ali TIG” (Vir: American Welding Society, Welding Digest). Prav tako brez preverjene združljivosti konkretnega materiala in stroja postopek ni priporočljiv za tanko nerjaveče jeklo.
Zaključek in povzetek
Varjenje brez plina je izjemno uporabna tehnika, ki temelji na samozaščitnih praških znotraj dodajnega materiala. Ključ do uspeha leži v pravilni nastavitvi stroja, predvsem v spremembi polaritete na enosmerni negativni tok (DCEN), uporabi ustreznega narebrenega pogonskega koleščka in vlečni tehniki vodenja obloka. Z ustrezno pripravo boste dosegli močne zvare brez potrebe po nošenju težkih plinskih jeklenk.
Če se pripravljate na svoj naslednji projekt, preverite našo ponudbo. V njej boste našli preizkušeno polnjeno žico za varjenje brez plina ter zanesljive aparate s podporo za FCAW-S postopek. Ne pozabite, da vsak aparat ne podpira te tehnike, zato v primeru dvoma preverite navodila ali nas obiščite v eni izmed naših stalnih prodajaln po Sloveniji.
Pogosta vprašanja
Kako variti brez plina?
Za uspešno delo potrebujete varilni aparat s podporo za menjavo polaritete in samozaščitno polnjeno žico. Gorilnik priključite na negativni pol, maso na pozitivni pol, uporabite narebren pogonski kolešček in pri delu gorilnik vedno vlecite za seboj, da preprečite ujetje žlindre v zvar.
Kakšna je razlika med MIG varjenjem s plinom in brez plina?
MIG uporablja polno jekleno žico in aktivni plin iz jeklenke, kar ustvari čist zvar brez žlindre, a je občutljiv na veter. Postopek brez plina uporablja cevasto žico, polno praška, ki pri izgorevanju sama ustvari zaščito; pušča žlindro, a je idealen za delo na prostem.
Ali lahko z vsakim varilnim aparatom varim brez plina?
Ne, vsi aparati ne podpirajo te tehnike. Da bi lahko uporabili samozaščitne materiale, mora imeti vaš aparat možnost spremembe polaritete (elektroda na negativnem polu) in možnost namestitve ustreznega narebrenega koleščka za podajanje cevaste žice.
Ali moram pri polnjeni žici zamenjati polariteto?
Da, pri samozaščitnih tipih morate gorilnik preklopiti na negativni pol (DCEN), medtem ko je kabel za maso na pozitivnem polu. Napačna polariteta povzroči pretirano brizganje in zelo slabo penetracijo taline.
Ali lahko brez plina varim aluminij ali nerjaveče jeklo?
Praktično uporabna samozaščitna žica za aluminij ne obstaja, zato ta postopek ni mogoč; za aluminij izberite TIG ali MIG s spool pištolo. Za nerjaveče jeklo obstajajo specifične žice, vendar zahtevajo točno določeno združljivost aparata, zato splošna uporaba brez previdnosti ni priporočljiva.
Zakaj polnjena žica brizga in kako to zmanjšam?
Nekaj obrizgov je normalnih, prekomerno brizganje pa je znak težav. Največkrat ga povzroči napačna polariteta (če niste preklopili na minus), vlaga v slabo shranjenem dodajnem materialu, napačen prosti konec žice (stick-out) ali nepravilno nastavljena napetost aparata.
