


V košarici ni izdelkov.
Katere elektrode za varjenje izbrati?
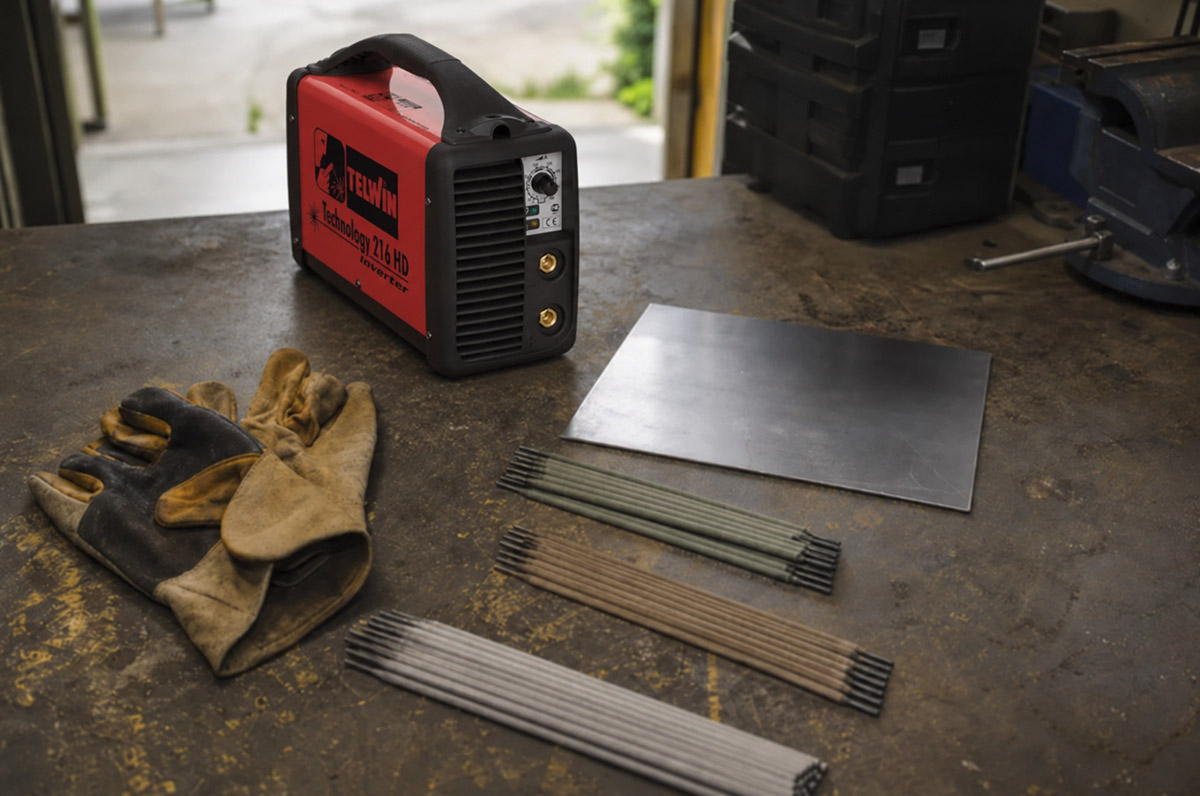
Za običajna, manj zahtevna dela na konstrukcijskem jeklu so rutilne elektrode pogosto najlažja in najbolj zanesljiva izhodiščna izbira. Končna odločitev, katere elektrode za varjenje boste uporabili za vaš projekt, pa je seveda odvisna od osnovnega materiala, debeline obdelovanca, položaja vara, vašega varilnega aparata in zahtevanih tehničnih lastnosti samega spoja. Ustrezno izbrana elektroda za varjenje zagotavlja miren oblok, enostavno odstranjevanje žlindre in ustrezno globoko penetracijo v material.
Iz naše prakse pri terenski prodaji in vsakodnevnem stiku s strankami po vsej Sloveniji vemo, da domači mojstri pogosto iščejo univerzalno rešitev za popravila okoli hiše. Prava izbira potrošnega materiala ne vpliva le na estetiko zvara, ampak predvsem na njegovo trdnost in varnost celotne konstrukcije. Zato si bomo v tem vodniku podrobneje ogledali, kako prilagoditi debelino in tok ter zakaj je pomembno upoštevati specifikacije proizvajalca.
Hitre povezave
Katero elektrodo za varjenje izbrati za začetnika?
Za začetnike in splošna popravila doma je najboljša izbira rutilna elektroda (običajno oznaka E6013). Oblok se pri njej hitro vžge in stabilno gori, nastala žlindra pa z lahkoto odpade. Primerna je za uporabo z izmeničnim (AC) ali enosmernim (DC) tokom in je idealna za varjenje konstrukcijskega jekla.
Katere elektrode za varjenje so prava izbira?
Pri ročnem obločnem varjenju (kratica MMA) se material dodaja s pomočjo taljive elektrode, ki jo sestavljata kovinsko jedro in zunanja obloga. Iskanje prave izbire zahteva razumevanje, kaj točno želite zvariti in v kakšnih pogojih boste delali. Za hobi varilce in manjše delavnice se potrebe precej razlikujejo od zahtev v težki industriji.
Oplaščena elektroda je kovinska žica, prevlečena s posebno mešanico mineralov in veziv, ki med taljenjem ustvarja zaščitni plin in zaščitno žlindro. Ta plašč preprečuje dostop kisika iz zraka do taline ter stabilizira električni oblok, kar je ključni in nujni pogoj za uspešno ročno obločno varjenje.
Da bi si lažje predstavljali ustreznost različnih vrst za posamezne situacije, smo pripravili pregledno tabelo tipičnih scenarijev pri domači uporabi in popravilih.
| Scenarij varjenja | Priporočena vrsta elektrode | Razlog za izbiro |
|---|---|---|
| Splošna popravila jeklenih ograj in profilov | Rutilna (npr. E6013) | Enostaven vžig, lep videz vara, lahko ločljiva žlindra. |
| Varjenje tankih pločevin (pod 2 mm) | Rutilna (tanjši premer, npr. 1,6 ali 2,0 mm) | Manjša moč obloka zmanjša tveganje za preboj materiala. |
| Spajanje nerjavečega jekla (Inox) | Rutilna za visokolegirana jekla | Zagotavlja korozijsko odpornost in ustreza sestavi osnovnega materiala. |
| Visoko obremenjene nosilne konstrukcije | Bazična (npr. E7018) | Večja žilavost zvara in manjša vsebnost vodika (industrijska raba). |
Pet podatkov, ki jih preverite pred izbiro
Preden vstavite elektrodo v držalo, morate zbrati nekaj osnovnih informacij o vašem projektu in opremi. Zanašanje na občutek brez preverjanja podatkov pogosto vodi do slabih zvarov ali poškodb opreme.
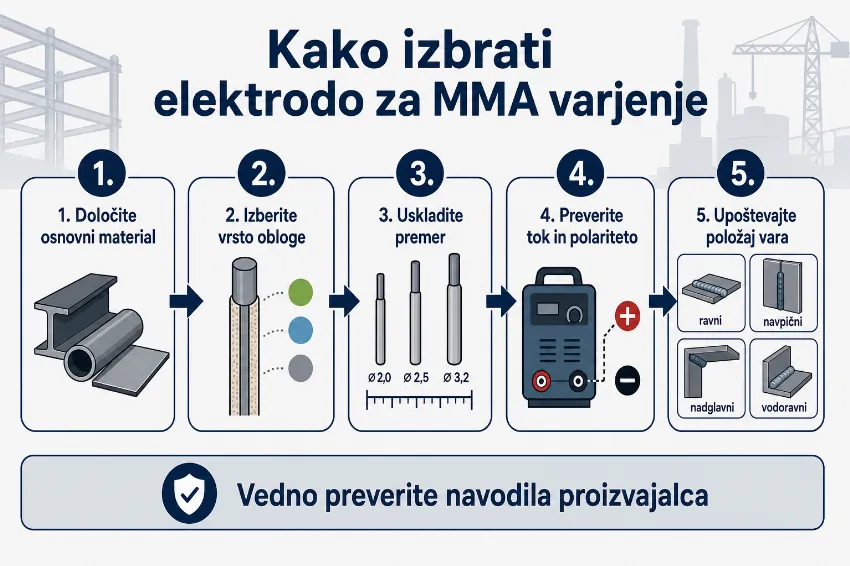
Vedno preverite naslednjih pet ključnih dejavnikov:
- Vrsta osnovnega materiala: Sestava jedra elektrode se mora ujemati ali biti nekoliko boljša od sestave materiala, ki ga varite.
- Vrsta obloge: Izbira med rutilno, bazično ali celulozno oblogo določa preprostost vžiga in mehanske lastnosti spoja.
- Premer jedra: Debelina elektrode narekuje, kako debel material lahko varite brez večkratnih prehodov.
- Varilni tok in aparat: Preverite, ali vaš aparat zmore zagotoviti zadosten amperski tok (A) za izbrani premer. Večino ponudbe za domače mojstre pokrivajo inverterski varilni aparati in pribor, ki odlično delujejo z rutilnimi oblogami.
- Zahtevana polariteta: Na embalaži proizvajalca je vedno navedeno, ali elektroda zahteva priklop na plus ali minus pol enosmernega toka (DC), ali pa deluje na izmenični tok (AC).
Rutilne, bazične in celulozne elektrode
Razumevanje razlik med oblogami vam prihrani veliko frustracij pri delu. Medtem ko nekatere obloge omogočajo gladko in vizualno privlačno delo, druge zahtevajo precej več spretnosti in specifično pripravo materiala.
Rutilne elektrode za preprostejši vžig in splošna dela
Pri strankah v naših poslovalnicah opažamo, da se za opremo domačih delavnic najpogosteje in najraje odločajo za rutilne elektrode. Njihova glavna prednost je izjemno prijazen in miren električni oblok. Rutilna obloga vsebuje velik delež titanovega dioksida, kar omogoča takojšen ponovni vžig, če se oblok prekine.
Površina zvara je pri uporabi te vrste izrazito gladka, žlindra pa se ob ohlajanju pogosto odlušči skoraj sama. Prav zato v podjetju Inter Diskont našo ponudbo oplaščenih elektrod osredotočamo izključno na rutilne različice za kovine in nerjaveče kovine, in sicer v premerih od 1,6 do 3,2 milimetra, saj te najbolje pokrivajo potrebe domačih mojstrov in manjših obrtnikov.
Kdaj se uporabljajo bazične in celulozne elektrode
Bazične in celulozne elektrode so namenjene specifičnim industrijskim aplikacijam in jih praviloma ne najdete v orodjarnah za domačo rabo. Bazične elektrode vsebujejo kalcijev karbonat in fluorid ter ustvarijo zvar z zelo visoko trdnostjo in nizko vsebnostjo vodika, kar preprečuje nastanek razpok v spoju. Uporabljajo se za tlačne posode, mostove in težko mehanizacijo. To splošno pravilo glede preprostosti in vsestranskosti rutilnih elektrod namreč velja v večini primerov, razen kadar varite močno dinamično obremenjene konstrukcije – takrat stroka namesto rutilnih strogo zahteva bazične elektrode zaradi večje žilavosti zvara.
Celulozne elektrode pa vsebujejo velik delež celuloze, kar omogoča zelo globoko penetracijo materiala. Najpogosteje se uporabljajo za varjenje cevovodov na terenu, saj omogočajo varjenje v navpičnem položaju navzdol, vendar zahtevajo visoko strokovnost varilca.
Kako izbrati premer elektrode in varilni tok?
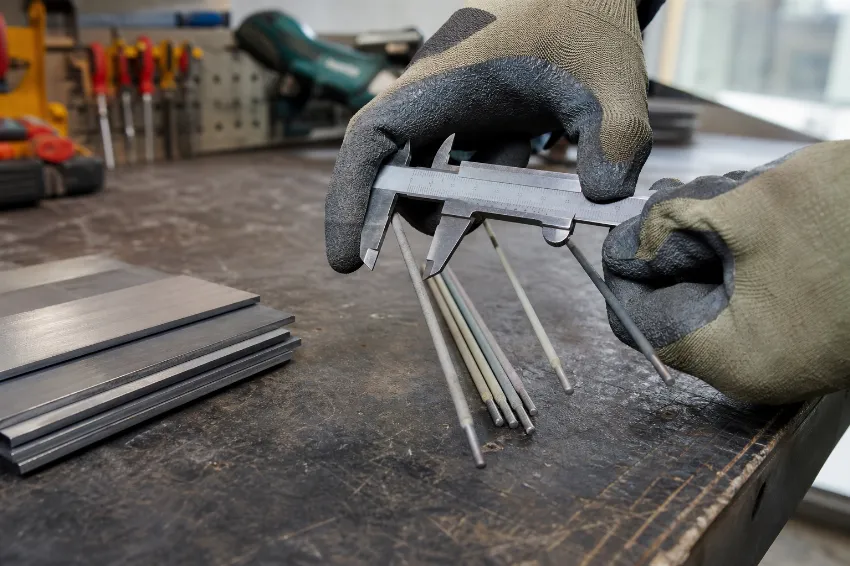
Premer elektrode določimo na podlagi debeline obdelovanca, varilni tok pa nato neposredno prilagodimo izbranemu premeru. Splošno pravilo narekuje, da naj premer jedra nikoli ne bo večji od debeline osnovnega materiala.
Praktična tabela za premere 1,6, 2,0, 2,5 in 3,2 mm
Za lažjo orientacijo smo pripravili preglednico, ki povezuje premer jedra z debelino materiala in priporočenim tokovnim razponom. Poudariti je treba, da so te vrednosti zgolj izhodiščne. Vedno preberite in upoštevajte točna navodila posameznega izdelka na embalaži.
| Premer elektrode (mm) | Debelina materiala (mm) | Okvirni varilni tok (A) |
|---|---|---|
| 1,6 | 1,5 – 2,0 | 30 – 50 |
| 2,0 | 2,0 – 3,0 | 50 – 70 |
| 2,5 | 3,0 – 5,0 | 60 – 90 |
| 3,2 | 5,0 – 8,0 | 90 – 140 |
Znaki prenizkega ali previsokega toka
Tudi z najboljšim materialom ne boste dosegli dobrega rezultata, če parametri na varilnem aparatu niso pravilni. Prenizek tok boste prepoznali po tem, da se elektroda lepi na obdelovanec, oblok se pogosto prekinja, zvar pa je visok, ozek in nima prave penetracije v globino.
Previsok tok po drugi strani povzroči pretirano brizganje taline, pregretje elektrode (obloga lahko celo potemni ali razpoka) in pregloboko penetracijo, ki lahko pri tanjših materialih povzroči preboj. Za optimalno nastavitev velja upoštevati napotke stroke: “Miller svetuje prilagajanje toka v korakih po 5 do 10 A, dokler nastavitev ne ustreza elektrodi, položaju in videzu vara” (Vir: Miller Electric).
Kaj pomenijo oznake, tok in polariteta?
Oznake na embalaži niso tam brez razloga. Najpogosteje boste naleteli na kodo E6013, ki označuje standardno rutilno elektrodo s specifično natezno trdnostjo (60.000 PSI), primerno za varjenje v vseh položajih (številka 1). Oznake jasno opredeljujejo tudi tip toka.
Pravilna priključitev kablov na plus ali minus pol je kritičnega pomena za stabilnost in globino zvara. Enosmerni tok z negativno polariteto (DC-) se pogosto uporablja za tanjše pločevine, saj se več toplote sprosti na elektrodi, kar zmanjša tveganje preboja. Pri pozitivni polariteti (DC+) se toplota usmeri v material, kar omogoča globljo penetracijo. Strokovnjaki pri tem poudarjajo: “Izbira polaritete je odvisna od vrste elektrode, materiala, položaja varjenja in zasnove spoja” (Vir: TWI).
Izbira elektrode glede na material in vrsto dela
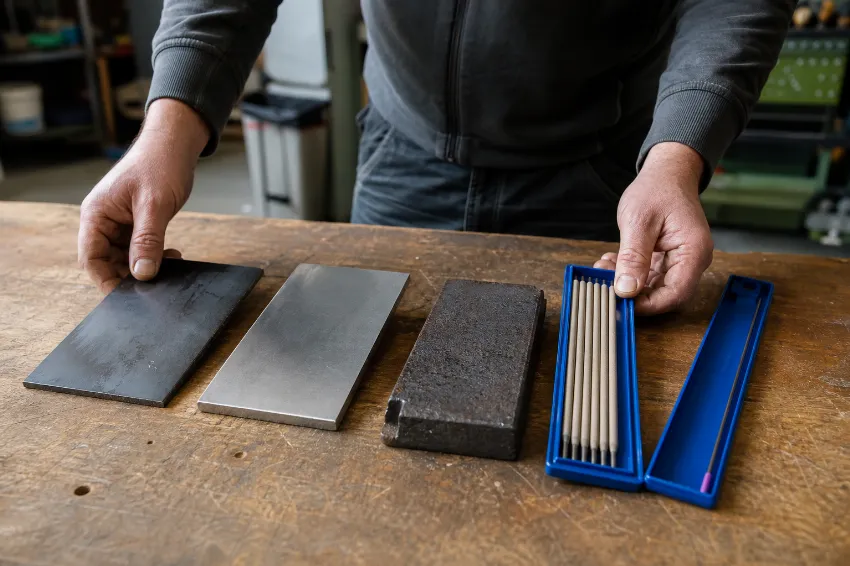
Priprava na delo se začne z natančno določitvijo materialov, ki jih boste spajali. Kemična sestava in mehanske lastnosti se morajo popolnoma ujemati, sicer bo var hitro počil ali podlegel koroziji.
Konstrukcijsko in nerjaveče jeklo
Za varjenje klasičnega konstrukcijskega jekla zadoščajo standardne rutilne elektrode za kovino. Pri nerjavečem jeklu (pogosto imenovano Inox ali Rostfrei) pa morate nujno uporabiti specifične legirane elektrode za Inox. Te ohranjajo antikorozijske lastnosti materiala in preprečujejo, da bi spoj po nekaj mesecih na prostem začel rjaveti. Primeren dodaten pribor vam bo olajšal delo in poskrbel za čiste prehodne robove pri spajanju obeh vrst jekla.
Siva litina in drugi posebni materiali
Čeprav pri nas v podjetju Inter Diskont ponujamo potrošni material izključno za jekla in nerjaveča jekla, je za izobraževalni kontekst dobro vedeti, da popravilo blokov motorjev ali starih peči zahteva elektrode za sivo litino. Te vsebujejo visok delež niklja in zahtevajo počasno, kontrolirano varjenje, pogosto s predgrevanjem materiala, da preprečimo pokanje zaradi hitrega ohlajanja.
Zakaj volframova TIG elektroda ni MMA elektroda
Med iskanjem informacij boste pogosto zasledili volframove elektrode, ki pa spadajo v popolnoma drugo kategorijo varjenja, imenovano TIG (Tungsten Inert Gas). Volframova elektroda je netaljiva; njena edina naloga je ustvariti oblok. Pri postopku MMA (ročno obločno varjenje z oplaščeno elektrodo) pa se elektroda med procesom dejansko tali in zapolni vrzel v spoju. Volframovih elektrod se torej ne vstavlja v klasično MMA držalo.
Shranjevanje, priprava in varnost pri varjenju
Pravilno skladiščenje oplaščenih elektrod je izjemno pomembno. Rutilne obloge so nekoliko odpornejše na zračno vlago, a jih je kljub temu treba hraniti v suhem prostoru in v originalni embalaži. Če obloga vsrka preveč vlage, bo med varjenjem nastajala prekomerna količina dima, oblok bo nestabilen, zvar pa lahko postane porozen.
Pred samim postopkom je nujna fizična priprava obdelovanca. Z mesta vara odstranite rjo, barvo in umazanijo; pri tem je izjemno uporaben vodnik rezalna plošča za kotni brusilnik, s pomočjo katerega boste izbrali pravi brusni material za čiščenje površine.
Varnost varilca ne sme biti nikoli na drugem mestu. Oblok oddaja močno UV sevanje in škodljive pline. Nujna je uporaba ustreznih varilnih mask in kakovostna zaščitna oprema za maske, rokavice in zaščito telesa. Pri delu v zaprtih prostorih poskrbite za dobro prezračevanje. Medicinski podatki so glede tega zelo jasni: “NIOSH navaja 40-odstotno povečanje relativnega tveganja za pljučnega raka pri varilcih in priporoča lokalno odsesovanje varilnega dima” (Vir: NIOSH).
Povzetek
Izbira prave opreme za ročno obločno varjenje ni zapletena, če upoštevate nekaj osnovnih korakov. Za večino domačih opravil in del z običajnimi jekli so rutilne elektrode v premerih med 1,6 in 3,2 milimetra odlična in najbolj vsestranska rešitev. Nudijo stabilen oblok, prijazno obdelavo in zanesljive spoje. Zavedati se morate le, da je treba premer uskladiti z debelino obdelovanca, na varilnem aparatu pa skrbno prilagoditi tok glede na izhodišča, navedena na embalaži proizvajalca. Pravilno shranjevanje v suhem okolju in dosledna uporaba osebne zaščitne opreme bosta poskrbela, da bo vaše delo varno in uspešno.
Pogosta vprašanja
Katera elektroda je primerna za začetnika?
Najboljša izbira za začetnika je rutilna elektroda (najpogosteje z oznako E6013). Njen oblok se hitro vžge, je miren in stabilen, kar znatno olajša prve korake pri spoznavanju postopka varjenja.
Kakšna je razlika med rutilno in bazično elektrodo?
Rutilna elektroda omogoča lažji vžig, gladkejši zvar in enostavno odstranjevanje žlindre, primerna pa je za splošna dela. Bazična elektroda zahteva več spretnosti in suho shranjevanje, uporablja pa se za močno obremenjene konstrukcije zaradi večje žilavosti zvara.
Kateri premer elektrode izbrati?
Premer izberite na podlagi debeline materiala, ki ga varite. Tanek material (1,5 do 2 mm) zahteva elektrodo premera 1,6 mm ali 2,0 mm, debelejši materiali (nad 3 mm) pa premer 2,5 mm ali 3,2 mm.
Ali je ista elektroda primerna za jeklo in inox?
Ne. Za konstrukcijsko jeklo uporabljamo standardne elektrode, za nerjaveče jeklo (inox) pa morate izbrati specifične visokolegirane elektrode za nerjaveče kovine, da ohranite korozijsko odpornost spoja.
