


V košarici ni izdelkov.
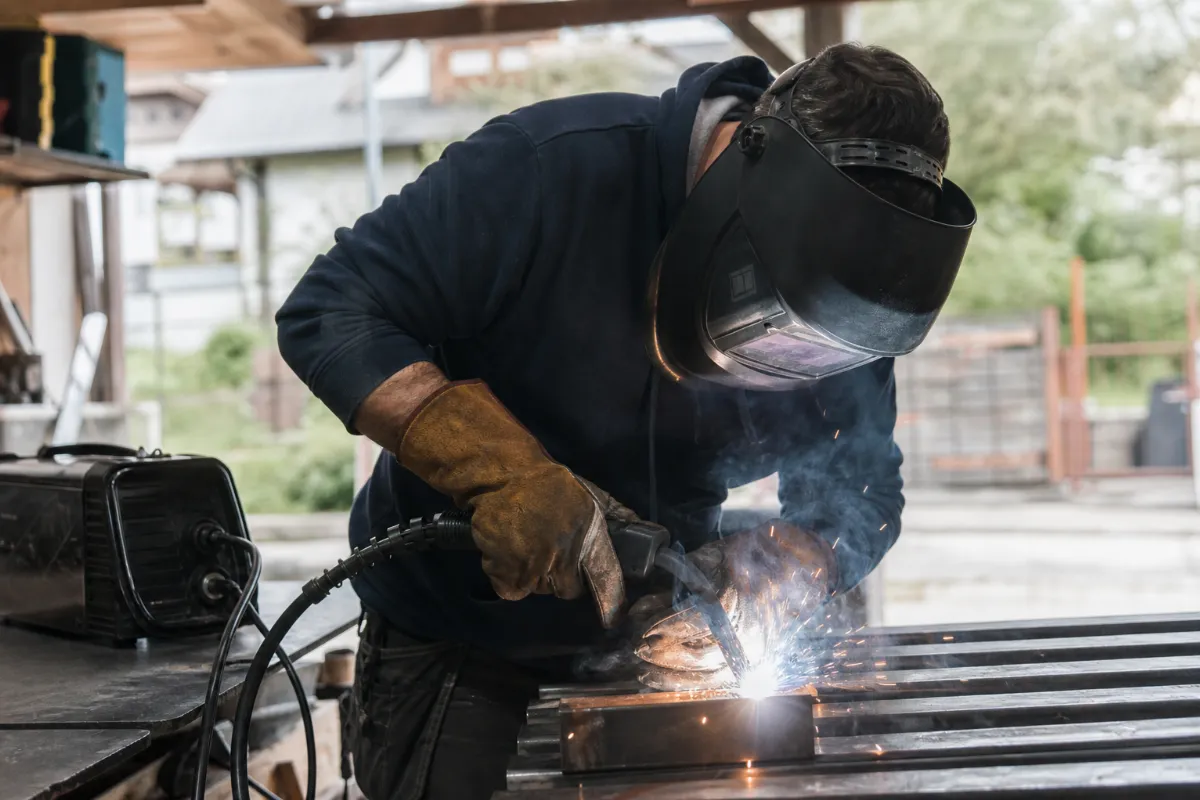
Varjenje brez plina: kako variti s polnjeno žico (FLUX)
Pri varjenju brez plina zaščito taline zagotavlja posebno praškasto polnilo znotraj same žice, zato za ustvarjanje zvara zunanja plinska jeklenka ni potrebna. Ta postopek omogoča veliko mobilnost in je manj občutljiv na veter kot varjenje z zunanjim zaščitnim plinom, zato je uporaben za številna terenska popravila. Pri močnem vetru je treba zvarno območje kljub temu ustrezno zaščititi. Da pa bi dosegli kakovosten spoj, morata biti tako aparat kot izbrani dodajni material specifično namenjena temu načinu dela.
V podjetju Inter diskont že več kot tri desetletja opažamo, da se domači mojstri pogosto srečujejo s težavami pri prvih poskusih spajanja kovin, če sistem ni pravilno nastavljen. Ta članek služi kot celovit vodnik, ki vas bo popeljal skozi natančno pripravo opreme in delovne tehnike, pri čemer dopolnjuje našo ponudbo v kategoriji varilne žice.
Hitre povezave
Kako poteka varjenje brez plina?
Pri varjenju brez plina polnilo v jedru samozaščitne polnjene žice med taljenjem sprosti pline, ki izpodrinejo zrak iz okolice taline, preostanek polnila pa tvori zaščitno žlindro. Za ta postopek potrebujete združljiv aparat z možnostjo zamenjave polaritete in ustrezen narebren pogonski kolešček.
Kaj je varjenje brez plina in kako deluje?
Postopek združuje prednosti neprekinjenega podajanja žice in zaščite s pomočjo talilnega praška. Ko električni oblok stali zunanji kovinski ovoj žice, se prašek v jedru aktivira. Del praška se upari in ustvari zaščitni plinasti mehur okoli zvarne kopeli, preostanek pa splava na površino in tvori zaščitno žlindro, ki zvar varuje med ohlajanjem.
Samozaščitna polnjena žica (FCAW-S) je cevast dodajni material, ki v svojem jedru skriva specifične talilne in plinotvorne praške, kateri ob stiku z električnim oblokom izgorijo in ustvarijo samostojno zaščito taline brez potrebe po zunanji jeklenki.
Zaradi te lastnosti je postopek izjemno prilagodljiv za delo na terenu. Po navedbah American Welding Society samozaščitna polnjena žica (FCAW-S) sama ustvari zaščito, zato je primerna za delo na prostem, kjer bi veter odpihnil plin iz jeklenke (Vir: American Welding Society, Welding Digest).
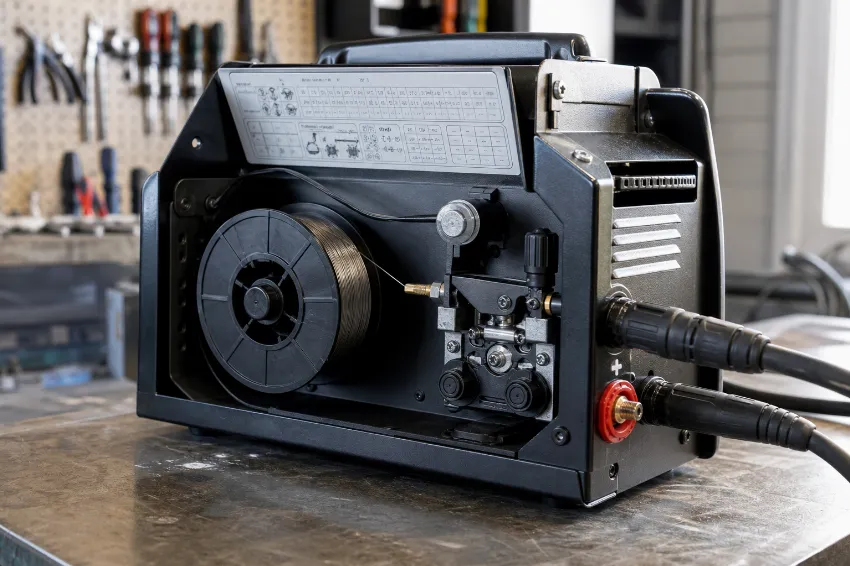
Samozaščitna in plinsko zaščitena polnjena žica nista isto
Na trgu se pogosto pojavlja zmeda okoli izraza FLUX. Ta izraz preprosto pomeni, da ima žica praškasto jedro, ne pa nujno, da deluje brez plina. Obstajata dve glavni vrsti:
- Samozaščitna polnjena žica (FCAW-S): Vsebuje vse potrebne elemente za samostojno zaščito in deluje popolnoma brez zunanjega plina.
- Plinsko zaščitena polnjena žica (FCAW-G): Potrebuje tako praškasto jedro kot dodatni zaščitni plin, običajno mešanico argona in CO₂, iz jeklenke. Gre za plinsko zaščiteni postopek FCAW-G, ne za MAG varjenje s polno žico.
V pogovornem jeziku se postopku pogosto reče tudi MIG varjenje brez plina, tehnično najnatančnejša oznaka pa je varjenje s samozaščitno polnjeno žico oziroma FCAW-S. Vedno preverite oznako proizvajalca, da izberete samozaščitno žico, ki ne potrebuje zunanjega zaščitnega plina.
Ali vaš varilni aparat podpira FLUX?
Ni nujno, da vsak aparat, ki omogoča podajanje žice, podpira tudi delo s samozaščitnimi materiali. V naših poslovalnicah kupce pogosto opozarjamo, da osnovni modeli včasih nimajo možnosti preklopa polaritete, kar je ključen pogoj za ta postopek. Med preverjenimi napravami v naši ponudbi, ki to omogočata, sta denimo Telwin Maxima 160 in robustnejši Telwin Bimax 152, ki ju najdete med našimi varilnimi aparati.
Za uspešno delo mora aparat ustrezati določenim tehničnim zahtevam, ki zagotavljajo gladko podajanje relativno mehke cevaste žice in pravilen prenos toka. Če aparat ne ponuja možnosti prilagoditve pogonskega mehanizma in polaritete, rezultati ne bodo zadovoljivi.
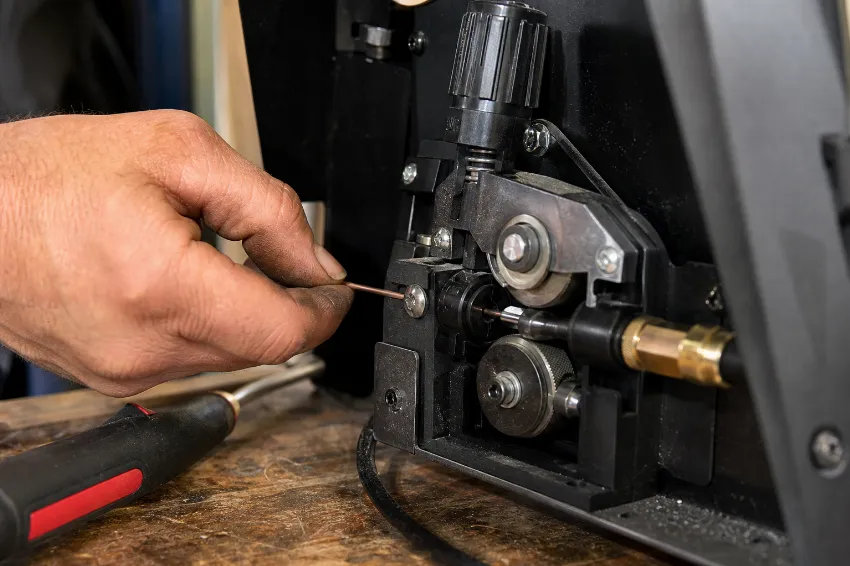
Preverite dovoljeni premer, polariteto in navodila proizvajalca
Preden začnete z delom, natančno preglejte specifikacije naprave. Preverite, ali gorilnik in podajalni mehanizem podpirata premer izbrane žice (najpogosteje 0,8 mm ali 0,9 mm za domačo uporabo). Najpomembnejši podatek je priporočena polariteta za konkretno žico. Preverite jo na etiketi koluta, v tehničnem listu žice in v navodilih aparata, saj različne samozaščitne žice lahko zahtevajo različno polariteto.
Kako pripraviti aparat in polnjeno žico?
Pravilna priprava celotnega sistema je tista točka, kjer se naredi največ napak. Ker je samozaščitna polnjena žica votla, je bistveno bolj krhka in občutljiva na stiskanje kot polna jeklena žica.
Narebreni pogonski kolešček in pravilna napetost podajanja
Za podajanje cevaste strukture gladki koleščki (z V-utorom) niso primerni, saj bi za ustrezen oprijem morali preveč zategniti napenjalec, kar bi žico deformiralo. Za običajno polnjeno žico uporabite narebren pogonski kolešček, namenjen polnjeni žici, pogosto označen kot K oziroma V-knurled. U-utor je praviloma namenjen mehki aluminijasti žici, zato vedno preverite oznako koleščka in navodila proizvajalca aparata. Narebren kolešček omogoča zanesljiv oprijem brez pretiranega stiskanja cevaste žice.
Napetost podajanja nastavite tako, da mehanizem žico potiska gladko skozi gorilnik, vendar zdrsne, če žico z roko (v zaščitni rokavici) ustavite na koncu šobe. Premočna napetost bo cevasto strukturo zmečkala že na pogonu.
Polariteta, kontaktna šoba in prosti konec žice
Pravilna polariteta je odvisna od konkretne vrste žice. Pogosti samozaščitni žici razredov AWS E71T-8 in E71T-11 praviloma delujeta na enosmernem toku z elektrodo na negativnem polu (DCEN), vendar nekatere druge samozaščitne žice zahtevajo pozitivni pol (DCEP). Pred priklopom zato vedno preverite tehnični list ali etiketo žice. Če proizvajalec predpisuje DCEN, priključite gorilnik na minus (-), maso pa na plus (+).
Kontaktna šoba mora ustrezati premeru žice. Nekateri proizvajalci pri polnjeni žici priporočajo nekoliko večjo šobo, zato preverite navodila proizvajalca aparata in žice. Prosti konec žice (stick-out) je pri samozaščitnih žicah pogosto nekoliko daljši kot pri polni žici, saj se polnilo v jedru tako predhodno segreje. Točno dolžino predpisuje proizvajalec žice.
Kako variti brez plina korak za korakom?
Ko je stroj pravilno sestavljen, lahko pristopite k samemu postopku. Osebna zaščitna oprema in priprava osnovnega materiala (brušenje do čistega) ostajata enako pomembni kot pri drugih tehnikah, kar podrobneje obravnavamo v našem vodniku za varjenje z elektrodo.
Nastavitev po tabeli aparata in poskusni zvar
Nikoli ne obstajajo univerzalne nastavitve za vse aparate. Vedno začnite z referenčno tabelo, ki je običajno natisnjena na notranji strani pokrova podajalnika žice. Izberite debelino materiala in nastavite ustrezno napetost (Volte) in hitrost podajanja (metre na minuto).
Svoj prvi poskusni zvar naredite na odpadnem kosu enake debeline. Pred vžigom si nadenite varilno masko z ustrezno stopnjo zatemnitve in poskrbite za prezračevanje, saj polnjena žica razvije več dima kot varjenje s plinom. Poslušajte zvok obloka; iskati morate enakomerno prasketanje (podobno cvrtju slanine). Če je zvok sunkovit in se žica zaletava v obdelovanec, nekoliko zmanjšajte hitrost podajanja. Če žica dogoreva nazaj do šobe, hitrost povečajte.
Vlečna tehnika, kot gorilnika in hitrost pomika
Pri varjenju s samozaščitno polnjeno žico praviloma velja pravilo: »Če je prisotna žlindra, vleci.« Gorilnik zato običajno vlečemo za seboj, medtem ko se pri MIG/MAG varjenju s polno žico in zaščitnim plinom pogosto uporablja potisna tehnika. Vedno upoštevajte priporočila proizvajalca uporabljene žice.
- Delovni kot: Gorilnik nagnite za 10 do 15 stopinj v smeri vlečenja.
- Tehnika: Oblok naj vedno deluje na sprednjem robu zvarne kopeli. Vlečenje omogoča, da tekoča žlindra ostane za oblokom in ne steče pod talino.
- Hitrost pomika: Pomikati se morate enakomerno. Če greste prehitro, bo zvar ozek in slabo prevarjen; če greste prepocasi, se lahko material pregreje ali prežge.
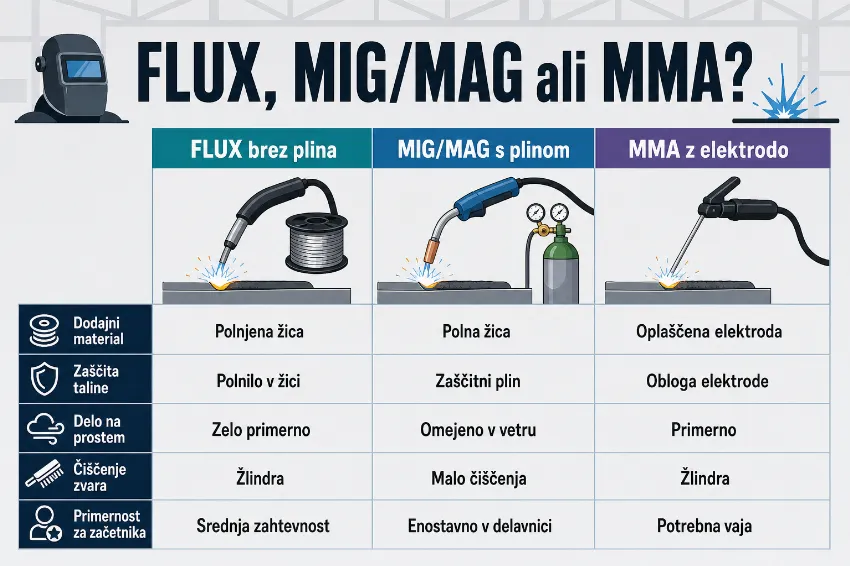
FLUX proti MIG/MAG varjenju z zaščitnim plinom in MMA
Za boljšo predstavo, kdaj izbrati kateri postopek, smo pripravili pregledno primerjavo treh najpogostejših tehnik spajanja kovin.
| Značilnost | FLUX (brez plina) | MIG/MAG (z zaščitnim plinom) | MMA (elektroda) |
|---|---|---|---|
| Zahtevana oprema | Aparat na žico, narebren kolešček | Aparat na žico, jeklenka, regulator | Inverter, držalo elektrode |
| Uporaba na prostem | Primernejša za delo na prostem; pri močnem vetru je še vedno potrebna zaščita | Slaba (veter odpihne plin) | Odlična |
| Čistoča zvara | Prisotna žlindra, več obrizgov | Zelo čist, brez žlindre | Prisotna žlindra in obrizgi |
| Zahtevnost postopka | Srednja | Nizka (najlažje za učenje) | Srednja do visoka |
| Tipičen namen | Terensko delo, popravila strojev | Avtokleparstvo, čiste delavnice | Debelejši jekleni profili na terenu |
Katere napake so značilne za varjenje brez plina?
Tudi ob skrbni pripravi se lahko pojavijo težave, ki so specifične za cevaste dodajne materiale. Poznavanje teh napak vam bo prihranilo veliko frustracij in uničenega materiala. Izjema, kjer standardna navodila o nastavitvah ne pomagajo rešiti težav, je slabo pripravljen osnovni material — če je površina močno zarjavela, niti popolno podajanje ne bo preprečilo poroznosti.
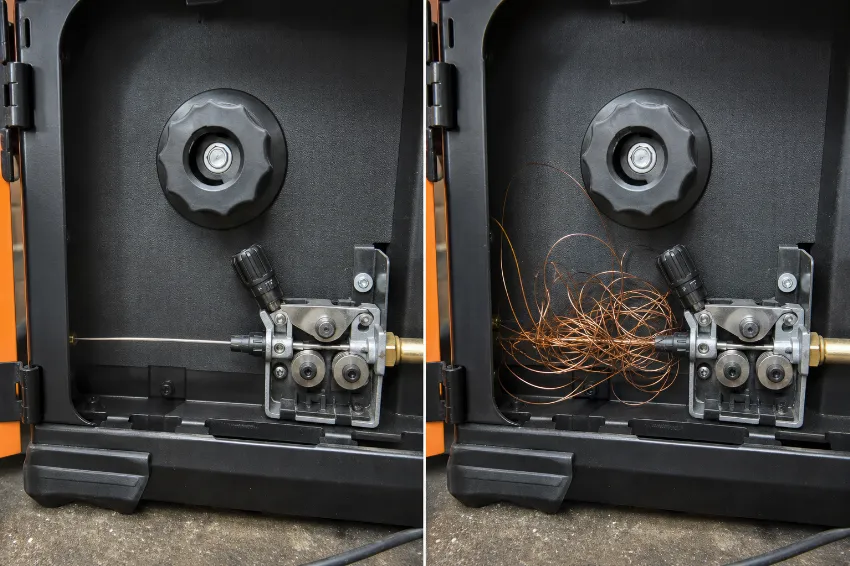
Žica se zatika ali ustvarja gnezdo
Gnezdenje (birdnesting) se zgodi, ko se žica zaplete neposredno za pogonskim koleščkom, preden vstopi v bovden gorilnika. V večini primerov je to posledica premočno zategnjenega pritisnega koleščka ali pa zamašene kontaktne šobe. Rešitev je preverjanje napetosti sistema, menjava kontaktne šobe in zagotavljanje, da je kabel gorilnika med delom čim bolj izravnan, da se zmanjša trenje v teflonskem ali jeklenem vodilu.
Preveč obrizgov, vključki žlindre in slab zvar
Varjenje s samozaščitno polnjeno žico (FCAW-S) po naravi ustvari nekaj več obrizgov, vendar pretirano pršenje kovine nakazuje napako. Najpogostejši razlog je polariteta, ki ni skladna s predpisom proizvajalca žice. Drug razlog za slab zvar so vključki žlindre, ki nastanejo, če gorilnik potiskate naprej, namesto da bi ga vlekli.
Zelo pomemben dejavnik je tudi pravilno shranjevanje potrošnega materiala. Hobart Brothers opozarja, da lahko vlaga v samozaščitni žici povzroči napake pod žlindro, podobne poroznosti, zato žico hranite v suhem prostoru v originalni embalaži (Vir: Hobart Brothers).
Kdaj je varjenje brez plina dobra izbira?
Postopek je idealen za vzdrževalce, kmete in domače mojstre, ki občasno potrebujejo zanesljivo spajanje ogljikovih in nizkolegiranih jekel na prostem ali v prepišnih prostorih. Ker ne potrebujete težke jeklenke in regulatorjev, je oprema izjemno prenosna, kar olajša popravila priključkov, ograj ali kmetijske mehanizacije na terenu.
Pomembno pa je razumeti meje tega postopka, še posebej, ko gre za specifične materiale. Čeprav nas stranke pogosto sprašujejo o delu z barvnimi kovinami, po navedbah American Welding Society aluminija s polnjeno žico ni mogoče učinkovito variti, ker praktično uporabne polnjene žice za aluminij ni. Za aluminij je primeren MIG s spool pištolo ali TIG varjenje (Vir: American Welding Society, Welding Digest). Prav tako brez preverjene združljivosti konkretnega materiala in stroja postopek ni priporočljiv za tanko nerjaveče jeklo.
Zaključek in povzetek
Varjenje brez plina je izjemno uporabna tehnika, ki temelji na samozaščitnih praških znotraj dodajnega materiala. Ključ do uspeha je pravilna nastavitev stroja: uporaba polaritete, ki jo predpisuje proizvajalec konkretne žice, ustrezen narebren pogonski kolešček in pravilna tehnika vodenja gorilnika. Z ustrezno pripravo boste dosegli močne zvare brez potrebe po nošenju težkih plinskih jeklenk.
Če se pripravljate na svoj naslednji projekt, preverite našo ponudbo. V njej boste našli preizkušeno polnjeno žico za varjenje brez plina ter zanesljive aparate s podporo za FCAW-S postopek. Ne pozabite, da vsak aparat ne podpira te tehnike, zato v primeru dvoma preverite navodila ali nas obiščite v eni izmed naših stalnih prodajaln po Sloveniji.
Pogosta vprašanja
Kako variti brez plina?
Potrebujete aparat, ki podpira polnjeno žico in menjavo polaritete, ter samozaščitno polnjeno žico. Aparat priklopite s polariteto, ki jo predpisuje proizvajalec žice (pri pogostih žicah E71T-8 in E71T-11 je gorilnik na minusu), uporabite narebren pogonski kolešček in gorilnik vlecite za seboj, da žlindra ne zaide v zvar.
Kakšna je razlika med MIG varjenjem s plinom in brez plina?
Kakšna je razlika med MIG/MAG varjenjem z zaščitnim plinom in varjenjem s samozaščitno polnjeno žico?
MIG/MAG uporablja žico in zunanji zaščitni plin iz jeklenke. Pri MIG varjenju se uporablja inertni plin, običajno argon ali helij, pri MAG varjenju pa aktivni plin oziroma mešanica z deležem CO₂. Varjenje s samozaščitno polnjeno žico (FCAW-S) zunanjega zaščitnega plina ne potrebuje, vendar po varjenju praviloma ostaneta žlindra in več obrizgov.
Ali lahko z vsakim varilnim aparatom varim brez plina?
Ne, vsi aparati ne podpirajo te tehnike. Da bi lahko uporabili samozaščitne materiale, mora imeti vaš aparat možnost nastavitve polaritete, ki jo zahteva žica, in možnost namestitve narebrenega koleščka za podajanje cevaste žice.
Ali moram pri polnjeni žici zamenjati polariteto?
Odvisno od konkretne žice. Veliko pogostih samozaščitnih žic uporablja negativno polariteto elektrode (DCEN), nekatere pa zahtevajo pozitivno polariteto (DCEP). Pred priklopom vedno preverite etiketo oziroma tehnični list žice in navodila aparata, saj napačna polariteta povzroča nestabilen oblok, več obrizgov in slab zvar.
Ali lahko brez plina varim aluminij ali nerjaveče jeklo?
Praktično uporabna samozaščitna žica za aluminij ne obstaja, zato ta postopek ni mogoč; za aluminij izberite TIG ali MIG s spool pištolo. Za nerjaveče jeklo obstajajo specifične žice, vendar zahtevajo točno določeno združljivost aparata, zato splošna uporaba brez previdnosti ni priporočljiva.
Zakaj polnjena žica brizga in kako to zmanjšam?
Nekaj obrizgov je normalnih, prekomerno brizganje pa je znak težav. Največkrat ga povzroči polariteta, ki ni skladna s predpisom proizvajalca žice, vlaga v slabo shranjeni žici, neustrezen prosti konec žice (stick-out) ali napačno nastavljena napetost aparata.
